
La producción de cinturones de cuero suele combinar mano de obra especializada con maquinaria en diferentes etapas. El corte, el desbaste, la costura, el acabado y el ensamblaje de herrajes pueden requerir distintos niveles de mecanización. El equipo de una fábrica puede favorecer la repetibilidad y la producción, pero no garantiza materiales idénticos, cero defectos ni el cumplimiento automático de las especificaciones.
Para los responsables de compras, la comparación útil consiste en determinar si el proceso propuesto cumple con el diseño, las tolerancias, la apariencia y el cronograma de pedidos aprobados. Esta guía explica las etapas de producción y la información que se debe solicitar al comparar programas de cintas transportadoras manuales con otros más automatizados.
¿En qué se diferencian los procesos artesanales de los procesos automatizados?
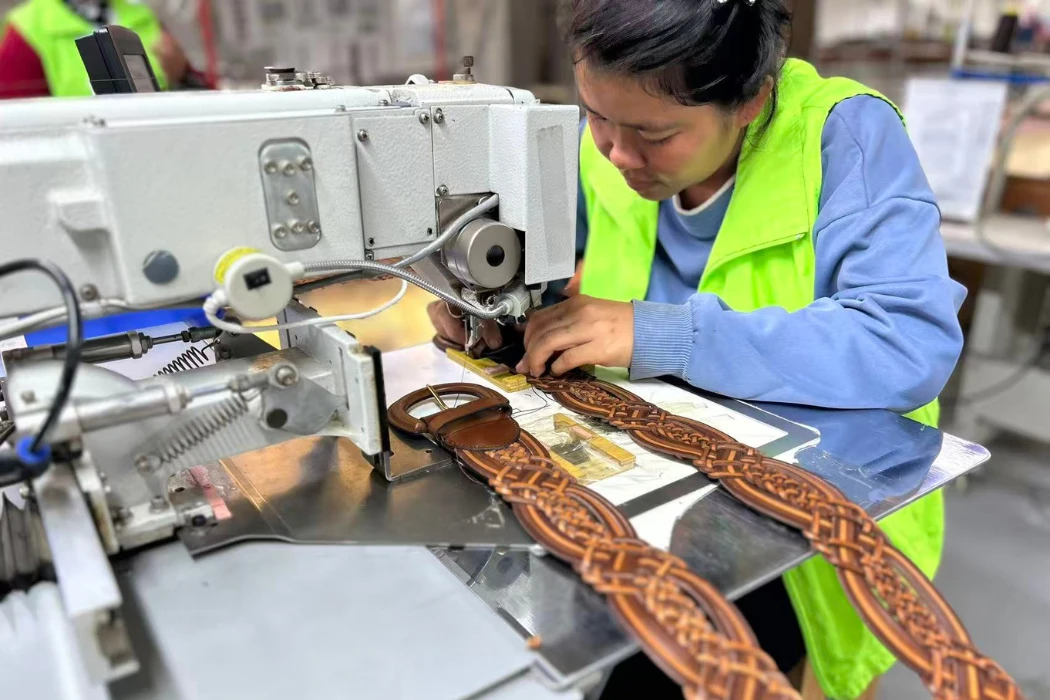
En una misma fábrica pueden coexistir herramientas manuales, máquinas operadas por personal y equipos programables. Una prensa de corte hidráulica es un equipo mecanizado, pero esto no implica necesariamente que la disposición, la carga o la inspección del material estén automatizadas. Es fundamental describir el proceso real en lugar de atribuir la calidad a la etiqueta de "hecho a mano" o "automatizado".
Corte
El corte manual y el corte de correas dependen de guías adecuadas y del control del operario. El troquelado utiliza una herramienta física, mientras que el corte digital u otros sistemas adecuados siguen un programa. La colocación del material, el estado de la cuchilla, la calibración y la inspección siguen influyendo en el resultado. Las especificaciones de una máquina no garantizan una tolerancia universal de ±0.1 mm en todas las correas de cuero.
COSIDOS
La costura industrial facilita la formación repetible de puntadas, y algunos sistemas controlan patrones u otros ajustes. La aguja, el hilo, la tensión, el soporte y el manejo del material aún requieren desarrollo y verificación. Ni la costura a máquina ni la costura a mano garantizan que no se produzcan bucles sueltos, puntadas saltadas o roturas.
Acabado de bordes
Los bordes pulidos, pintados, doblados y otros acabados requieren procesos adecuados al material y al aspecto deseado. La maquinaria puede facilitar la aplicación o el pulido, pero la preparación, la secuencia de capas y el secado o curado siguen siendo fundamentales. Un tratamiento de bordes no garantiza una impermeabilización universal ni evita el descascarillado.
| Comparación | Pregunta útil para el comprador |
|---|---|
| Resultado | ¿Qué capacidad está disponible para esta construcción y pedido? |
| Dimensiones | ¿Qué tolerancias se validan y cómo se miden? |
| Apariencia | ¿Qué variación es aceptable con respecto a la muestra de referencia? |
| Cambios | ¿Qué herramientas, configuraciones y pruebas cambian con el estilo? |
| Muestreo | ¿Qué pasos de desarrollo y aprobación determinan el cronograma? |
| Control de calidad | ¿Cómo se detectan, registran y controlan los defectos? |
Evalúe las muestras y el proceso que las produjo. Evite suponer que un taller artesanal siempre tiene una tasa de defectos fija o que una línea automatizada puede producir cualquier cantidad sin límites de material ni de plazos de entrega.
¿Cuáles son los principales pasos en la fabricación de correas?
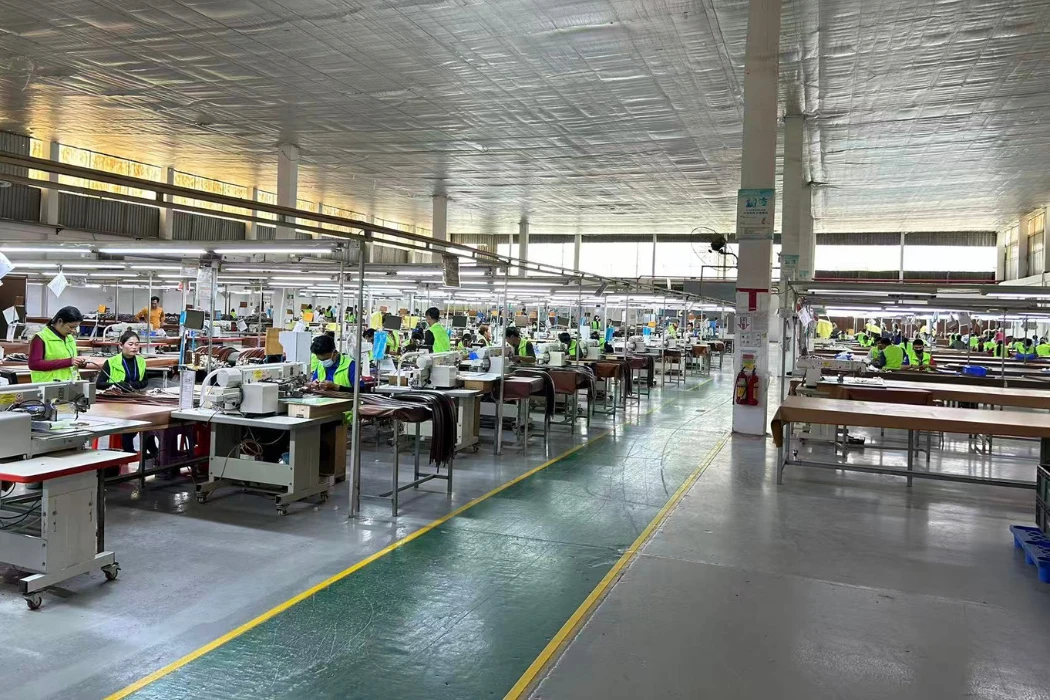
El proceso de fabricación de un cinturón de moda comienza con materiales y componentes específicos de cuero o sintéticos. No necesariamente se empieza con pieles en bruto. La secuencia varía según se trate de una correa de una sola capa, una construcción forrada, un trenzado o un estilo decorativo.
Revisión del material y preparación del espesor
Verifique el material, el acabado, las áreas útiles y el espesor requerido. El corte permite ajustar el espesor general, mientras que el desbaste local reduce áreas específicas, como un pliegue. Ninguna de estas operaciones puede reparar todas las áreas débiles ni aumentar el espesor de una sección ya delgada. Defina los objetivos y las tolerancias para la construcción.
Diseño y corte
Coloque las piezas teniendo en cuenta el área útil, las características naturales, la orientación y los requisitos estéticos. Seleccione el sistema de corte adecuado para el material y el patrón. El sistema NEK de Comelz demuestra que la digitalización, el marcado de defectos o áreas de calidad y el anidamiento manual o automático son funciones distintas. El equipo puede facilitar la planificación, pero no elimina la necesidad de considerar los criterios del material.
Desbaste, unión y preparación de bordes
Defina las áreas rebajadas permitidas y el espesor restante. Desarrolle la unión, el revestimiento y el refuerzo donde corresponda. Mantenga el proceso de adhesión y el curado requerido separados del secado de la pintura de los bordes. Un espesor fijo de un milímetro para el pliegue no es apropiado para todos los materiales o fijaciones.
Ensamblaje de costura y herrajes
Defina la construcción de la costura y el aspecto requerido en las muestras. Coloque hebillas, pasadores u otros herrajes utilizando herramientas adecuadas para los componentes. La geometría y el espaciado de los orificios deben provenir del plano del producto. Las operaciones pueden realizarse por separado en lugar de simultáneamente en una cinta transportadora continua.
Verificaciones finales y embalaje
Revisar las dimensiones, el aspecto, la función y las comprobaciones de rendimiento acordadas. Gestionar los rechazos y las correcciones según el proceso aprobado. Confirmar la protección del embalaje y las etiquetas antes de enviar el pedido.
Pregunte qué etapas realiza el proveedor en las instalaciones propuestas y qué componentes u operaciones provienen de otro lugar. Una simple fotografía del equipo no permite determinar la ruta de producción completa.
¿Cómo puede la maquinaria contribuir a una calidad constante?
Los equipos controlados facilitan el mantenimiento de una operación repetible, pero la variación natural de los materiales y los cambios en los procesos siguen existiendo. Defina el objetivo, el método de medición y la variación aceptable antes de comparar proveedores. La expresión «exactamente igual» no sustituye a una especificación de inspección.
El vídeo de producción adjunto es una ilustración de un proceso, no una prueba de una tolerancia, producción, tasa de defectos o certificación establecidas para un pedido del comprador.
Control dimensional
Indique el ancho, la longitud total, el espesor y las dimensiones de construcción locales con sus tolerancias. Verifique el método de medición y el estado del material. El ancho programado requiere verificación después de las operaciones pertinentes; ni la herramienta de corte ni la pantalla de la máquina demuestran por sí solas la dimensión final.
Colocación de agujeros
Utilice un dibujo o un patrón aprobado para controlar la posición, la forma y el espaciado. Revise el estado y la alineación de las herramientas. Un orificio colocado con precisión puede alargarse o romperse bajo condiciones de carga o materiales inadecuados, por lo que la precisión dimensional no es lo mismo que la durabilidad de la fijación.
Aspecto de costura y borde
Aprueba la colocación de las costuras, el aspecto de las puntadas y la variación aceptable de los bordes. Verifica la configuración después de cambiar el material o el hilo e inspecciona el resultado final. Un túnel de secado no garantiza el curado instantáneo de todos los acabados ni elimina la posibilidad de burbujas, grietas o mala adherencia.
| Área de control | Pruebas a solicitar |
|---|---|
| Dimensiones | Planos aprobados, tolerancias y registros de medición |
| Disposición de agujeros | Inspección de patrones, herramientas de referencia y muestras |
| Las costuras | Criterios aprobados de construcción, configuración y apariencia |
| Bordes | Proceso compatible con el material y muestras terminadas |
| Defectos | Categorías registradas, investigación y medidas correctivas |
| Medi-Cal | Revisión de materiales, herramientas y procesos. |
Evalúe las tasas de defectos únicamente a partir de registros con una definición clara, periodo, combinación de productos y método de inspección. Aquí no se afirma ninguna tasa de defectos inferior al uno por ciento ni un resultado de cero defectos.
¿Cómo afecta el acabado del cuero al cinturón?
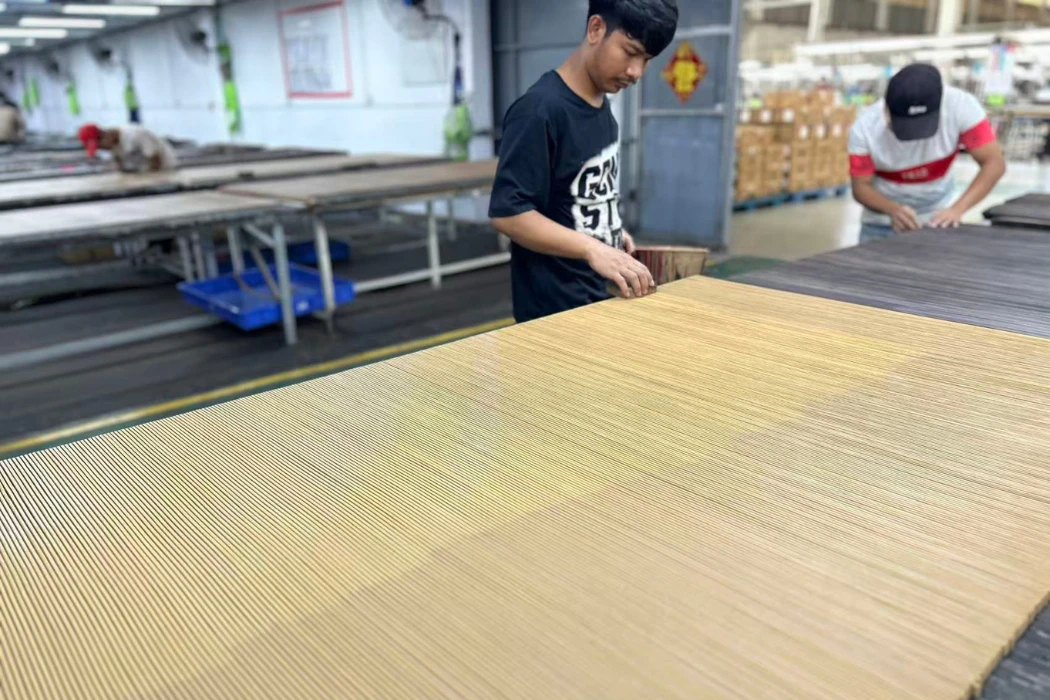
El curtido transforma la piel en cuero; el acabado del cuero ajusta propiedades como el color, el tacto, la textura y el aspecto superficial tras un procesamiento previo. La piel curtida ya está curtida, no es piel animal en bruto. El proceso de acabado necesario depende del artículo de cuero y de las especificaciones del producto.
Revisar el artículo entrante
Identifique el tipo de cuero (crudo o acabado), el curtido y los procesos previos, si corresponde. Verifique las áreas utilizables, el grosor y la apariencia. No dé por sentado que todos los cueros crudos están teñidos, son uniformemente absorbentes o requieren el mismo proceso de estiramiento y secado.
Desarrollar el color y el efecto de superficie.
Se pueden utilizar pulverización, recubrimiento, pulido, grabado, volteo y otras operaciones cuando sea apropiado. El proceso debe ser compatible con el material y el sistema de acabado. La automatización no garantiza una temperatura de pulido universal, un curado de color instantáneo ni una resistencia al agua garantizada.
Aprueba el estilo pull-up y vintage.
El efecto pull-up describe un cambio de color que se produce al flexionar o estirar un cuero adecuado, generalmente asociado con aceites o ceras. El resultado exacto depende del artículo. Se puede lograr un aspecto vintage o desgastado mediante diferentes tratamientos; no se requiere una receta universal de cepillado con alambre o inyección de cera.
Conserve la gama de colores y apariencia aprobada y revise el material final para la construcción de la correa prevista. Cada muestra debe identificarse por artículo y acabado, en lugar de considerarse como prueba de la producción diaria en metros cuadrados de la fábrica.
Alcance final de Hoplok
ProPelli en Camboya es una planta de acabado de cuero de 5,000 m² que procesa pieles de origen externo. Su actual certificación LWG Gold se aplica a dicha planta. No es una curtiduría de pieles crudas, y su certificación no abarca todos los cinturones terminados ni todas las fábricas de Hoplok.
¿Cómo deben desarrollarse los diseños personalizados para su producción?
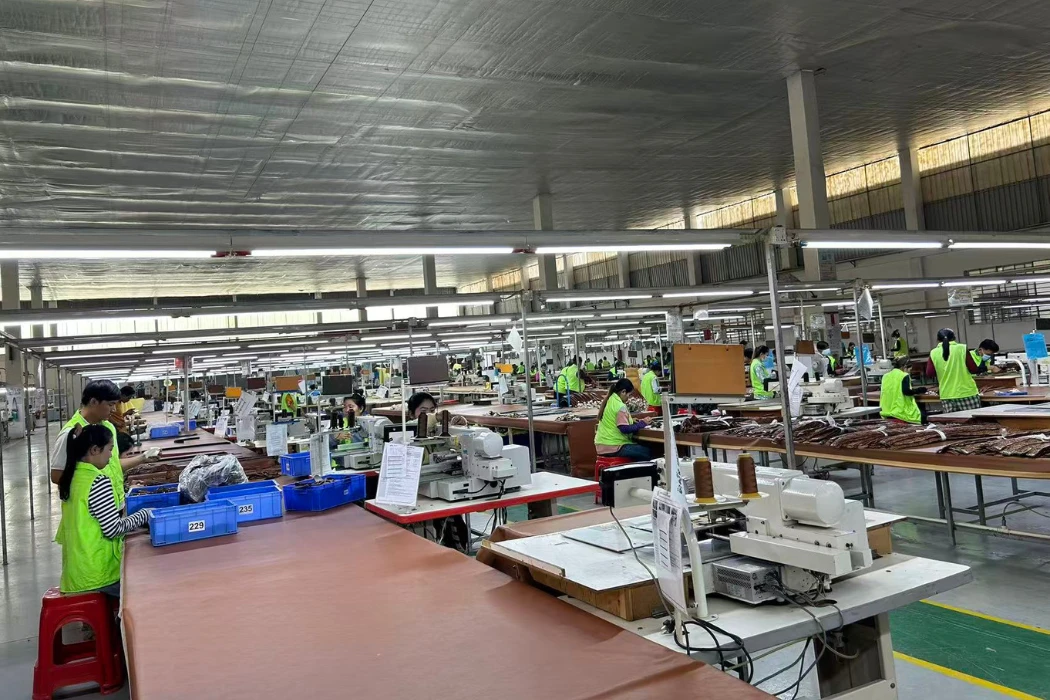
La personalización depende de los materiales, herramientas, equipos y habilidades disponibles. Un sistema programable puede simplificar algunos cambios, pero la incorporación de nuevos componentes, anchos o diseños decorativos puede requerir herramientas, accesorios, configuración y muestras. Un troquel de corte físico no se puede redimensionar simplemente introduciendo una nueva dimensión en su máquina.
Hardware personalizado
Confirme el plano de la hebilla y su fijación, el material, el acabado, las piezas de acoplamiento y las herramientas de ajuste necesarias. Verifique el ajuste y el funcionamiento con la correa. El cambio de un tipo de hebilla a otro puede modificar el plegado, el refuerzo, la holgura y las pruebas; no se trata necesariamente de un cambio instantáneo.
Logotipos y texturas
Especifique el diseño, las dimensiones, la ubicación y el aspecto deseado. Desarrolle el estampado, el grabado en relieve u otro método de marcado sobre el material. Una prensa no garantiza una profundidad idéntica en todas las pieles. El grabado en relieve estilo cocodrilo puede ser un efecto decorativo en cuero convencional; no debe presentarse como piel exótica auténtica.
Rango de ancho y tamaño
Acuerde las dimensiones requeridas y el hardware compatible, y luego revise el conjunto de tamaños. Confirme los ajustes de la herramienta y la guía, así como cualquier efecto en el rendimiento o la productividad del material. No se establece aquí ningún rango de ancho ilimitado ni cambios sin pérdida de tiempo de producción.
Construcciones trenzadas y detalladas
Un proceso puede combinar componentes cortados con ensamblaje manual u otras operaciones. Confirme la viabilidad y el aspecto deseado mediante muestras. La presencia de equipos automatizados en otras áreas de la fábrica no implica que cada trenza o elemento decorativo se fabrique automáticamente a máquina.
| CAMBIAR | Qué revisar |
|---|---|
| Hebilla o herraje | Fijación, espacio libre, herramientas y función |
| Logotipo o textura | Obras de arte, herramientas y respuesta de los materiales |
| Ancho o largo | Patrón, guías, mapeo de tamaños y ajuste de hardware |
| Construcción | Apilamiento de capas, costura, bordes y pruebas pertinentes |
| Material o acabado | Compatibilidad del proceso y aprobación de la apariencia |
¿Cómo deben evaluarse las afirmaciones medioambientales?
La automatización puede facilitar el control de procesos, pero por sí sola no reduce el impacto ambiental. Es necesario evaluar los materiales, la energía, los productos químicos, los residuos y los resultados reales dentro de un alcance definido. Los procesos manuales y automatizados deben compararse en función de productos y límites equivalentes.
Rendimiento del material
El software de optimización de la ubicación de las piezas puede facilitar su colocación, pero el rendimiento depende de la calidad de la piel, las zonas utilizables, el patrón, la dirección y los requisitos de apariencia. Solicite una medida de rendimiento claramente definida y registros de producción comparable. No dé por sentado que cada piel digitalizada alcanza más del 85 % de utilización ni que todos los recortes se evitan en vertederos.
Acabado y emisiones
Revise el sistema de acabado seleccionado, el proceso de aplicación y los controles pertinentes. La pulverización automatizada no garantiza la eliminación de todas las salpicaduras ni evita todas las descargas. Confirme la información y los sistemas de control reales de la instalación, en lugar de inferirlos a partir de una cinta transportadora o una cabina de pulverización.
Alcance de la certificación y las pruebas
Verifique la entidad, el sitio, la actividad y la validez de cualquier certificado o auditoría presentados. Las pruebas de materiales o productos deben abarcar la muestra y los requisitos pertinentes. La automatización no garantiza automáticamente el cumplimiento de la normativa REACH, la conformidad con la normativa para productos infantiles, la obtención de un certificado ISO ni el uso de un sistema de evaluación ambiental específico.
Al comunicar un atributo ambiental, utilice una afirmación específica y fundamentada. Ni la calificación de una instalación ni la compra de una máquina demuestran que la cinta transportadora completa sea segura para todos los usos ni que no tenga impacto ambiental.
Preguntas frecuentes
¿Cómo se fabrican los cinturones de cuero auténtico?
El proceso depende de la confección. Se selecciona y prepara el cuero curtido, se corta y se ensambla con los bordes, costuras y herrajes necesarios. Algunos cinturones son de una sola capa, mientras que otros llevan forro o refuerzo. El ensamblaje del cinturón no necesariamente comienza con pieles en bruto.
¿Qué maquinaria se utiliza en una fábrica de correas?
Entre los posibles equipos se incluyen máquinas de corte, división, desbaste, costura, prensado y acabado. Pregunte qué equipos y operaciones se utilizan en el diseño propuesto, en lugar de asumir una línea automatizada universal.
¿Cómo se terminan los bordes de la correa?
El método puede incluir pintura, bruñido, plegado u otra técnica de construcción aprobada. Adapte el proceso a los materiales y al diseño deseado, y luego verifique el resultado. Ninguna máquina garantiza que un borde nunca se despegue.
¿Cuál es la diferencia entre el cuero de plena flor y el cuero serraje?
El cuero de plena flor conserva la superficie original; el cuero serraje proviene de una capa de piel separada. El acabado y la confección varían dentro de ambas categorías. El cuero serraje no siempre está recubierto de poliuretano, y el nombre por sí solo no garantiza la durabilidad del cinturón.
¿Cómo se hacen los agujeros de manera uniforme?
Un diseño definido, herramientas adecuadas, alineación e inspección permiten controlar la posición. Tanto los procesos manuales como los mecanizados pueden utilizar guías. Se debe validar el resultado dimensional real y el rendimiento correspondiente.
¿Puede una fábrica fabricar cinturones trenzados?
Confirme el trenzado, el material y el método de ensamblaje propuestos mediante muestras. El corte y el ensamblaje pueden requerir diferentes niveles de mecanización; la mera presencia del equipo no garantiza la plena capacidad de diseño.
¿Cuánto tarda en llegar un pedido de cinturón Hoplok?
El muestreo de cintas transportadoras suele tardar entre 2 y 3 semanas, y la producción en masa entre 60 y 90 días, sin incluir el envío. Confirme la disponibilidad del material, las aprobaciones, las herramientas y el cronograma del proyecto en el presupuesto; la automatización no garantiza un plazo de entrega corto para todos los pedidos.
Elija un proceso que cumpla con el resumen del cinturón aprobado.
Compare proveedores a través del proceso de producción real, muestras aprobadas, tolerancias, registros de calidad y disponibilidad horaria. El equipo permite realizar trabajos repetibles, mientras que la selección de materiales, la configuración especializada y la inspección siguen siendo parte del resultado.
Para la fabricación de cinturones Hoplok personalizados , indique el diseño, el material, los herrajes, el rango de tallas y el mercado objetivo. El pedido mínimo es de 300 cinturones de cuero genuino o 1,000 cinturones de poliuretano. Confirme qué planta y operaciones se encargarán del proyecto y qué muestras y pruebas respaldarán la aprobación.
Hoplok indica que su capacidad de producción mensual es de entre 200 000 y 300 000 cinturones de cuero genuino y entre 600 000 y 800 000 cinturones de poliuretano (PU). Estas cifras representan rangos de capacidad de producción, no una asignación ni una promesa de entrega para un pedido específico. Confirme la capacidad disponible para la construcción y el cronograma seleccionados.






