
El corte afecta al consumo de cuero, la calidad de los bordes y el ajuste con la hebilla. Para un programa de cinturones, la comparación útil es el costo y la producción de piezas aceptables a partir de la mezcla de materiales real. La precisión de posicionamiento anunciada de una máquina o un solo ciclo de corte rápido no pueden determinar ese resultado.
Una prensa hidráulica de corte realiza el corte con una matriz preformada. Una cortadora digital CNC sigue una trayectoria programada con las herramientas adecuadas, que pueden incluir una cuchilla. Ambas son útiles para la producción de artículos de cuero. El proceso de producción de cinturones también incluye la preparación, el acabado y el ensamblaje, factores que deben tenerse en cuenta al comparar la productividad.
Esta guía analiza la mecánica, el anidamiento, las dimensiones, las herramientas y el volumen de pedidos. Utiliza información del fabricante del equipo para explicar los enfoques disponibles, sin asignar precios, tasas de desperdicio ni garantías de rendimiento universales a toda una clase de máquinas.
¿Cuáles son las principales diferencias entre las prensas de clic y los sistemas CNC?
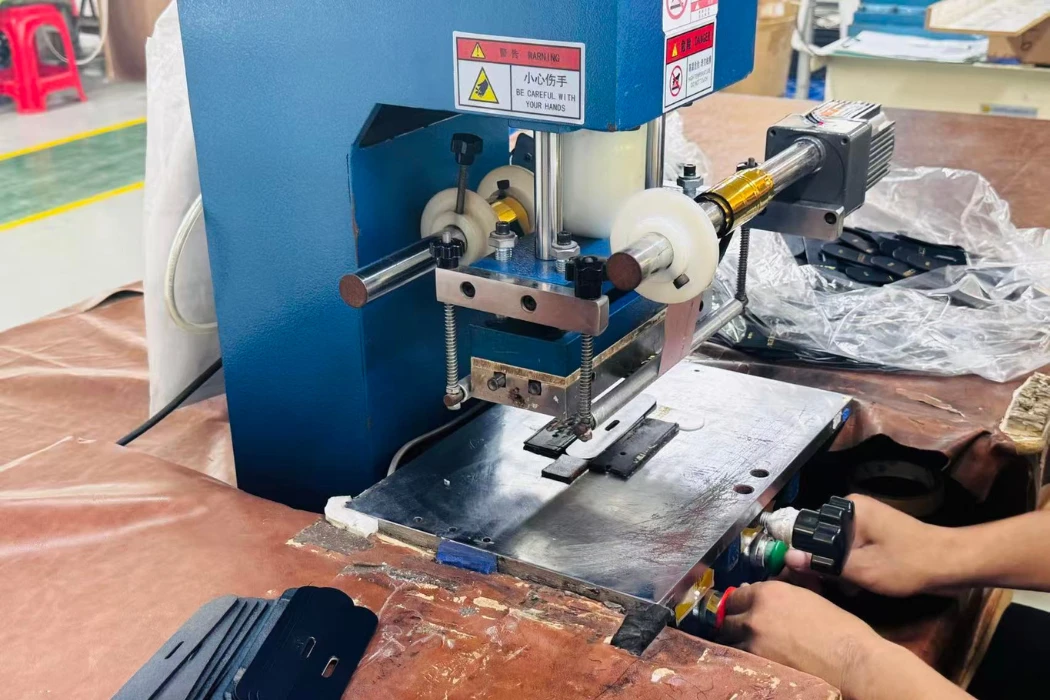
La principal diferencia radica en cómo se forma la trayectoria de corte: en el troquelado, un troquel físico define el contorno, mientras que en el proceso CNC, un archivo digital guía la herramienta. La configuración y la automatización de la máquina varían en ambos grupos.
Mecánica de una prensa hidráulica de clic
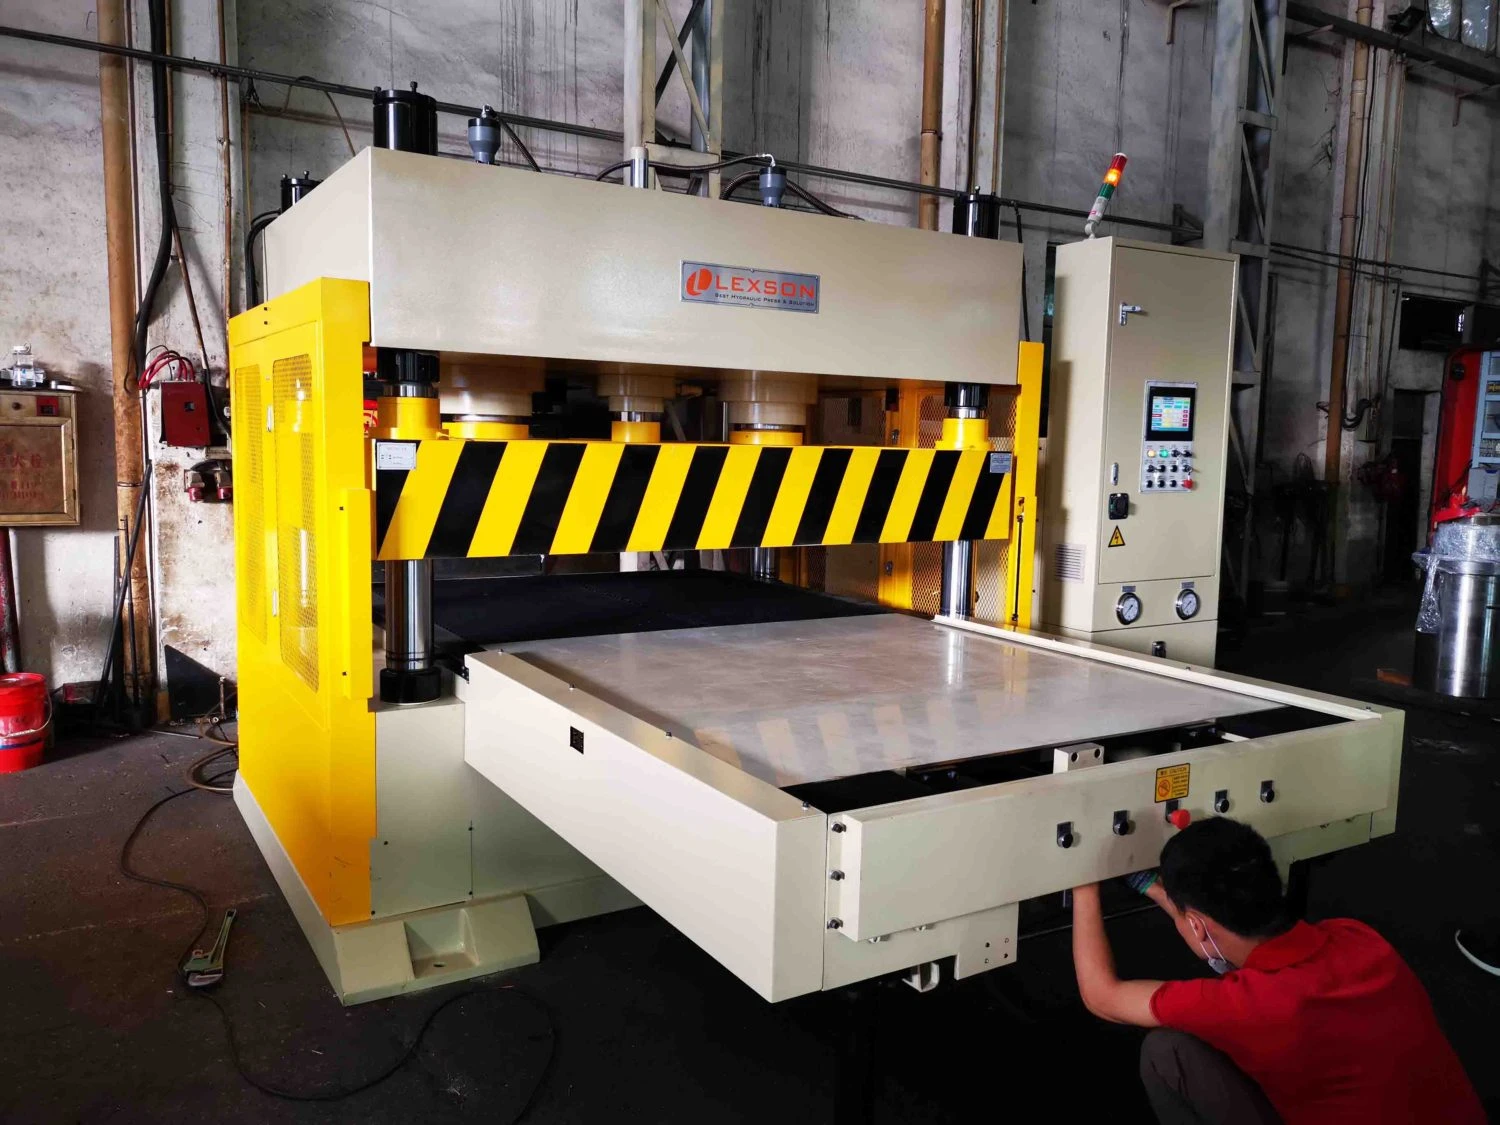
Una matriz de corte afilada se coloca sobre el material, apoyado en una superficie de corte adecuada. La prensa proporciona la fuerza necesaria para que el filo atraviese el material. Llamar a esto simplemente “aplastamiento romo” ignora la función de la matriz afilada.
La capacidad de la prensa, la disposición del cabezal, el tamaño del troquel y el grosor del material deben ser compatibles. Los controles y las secuencias de operación seguras varían según el modelo; siga el procedimiento operativo del fabricante. La gama de productos para marroquinería de ATOM incluye sistemas de troquelado y digitales.
Cómo funciona la tecnología de corte digital CNC
Una fresadora digital lee la geometría programada y sigue la trayectoria de la herramienta con una herramienta de corte compatible. Una cuchilla oscilante es una opción, pero no la definición de todas las fresadoras CNC. La gama de herramientas de Zünd muestra diferentes opciones de cuchillas, punzonado y marcado.
La sujeción del material, la selección de la cuchilla y la profundidad de corte influyen en el resultado. Una mesa de vacío puede proporcionar estabilidad, pero no elimina por completo el movimiento ni la desviación de la herramienta. La frecuencia de oscilación y la carrera deben tomarse de las especificaciones de la herramienta elegida, y no describirse como una velocidad de rotación de la cuchilla universal.
Comparación del tiempo de configuración y el flujo de trabajo
Un cambio de configuración en una máquina de troquelado puede implicar localizar y verificar la herramienta, configurar la máquina y aprobar el primer corte. Un cambio de configuración digital puede implicar la preparación del archivo, el anidamiento, la selección de la herramienta, el registro del material y la aprobación de la primera pieza. Cargar un archivo es solo una parte de ese flujo de trabajo.
Cronometre un proceso representativo desde la carga del material hasta la obtención de piezas aceptables listas para el siguiente paso. Incluya la selección, la clasificación y la inspección. Ni un peso fijo del troquel ni una comparación universal de segundos por cambio son fiables en todos los talleres.
¿Cómo influyen los métodos de corte en los índices de desperdicio de cuero?
La forma de la piel, las zonas de calidad utilizables, el tamaño de la pieza, la dirección del grano y el surtido influyen en el rendimiento. Las correas largas pueden imponer restricciones de anidamiento diferentes a las de las piezas pequeñas de cuero. Compare los sistemas con pieles equivalentes y las mismas reglas de aceptación.
Anidamiento manual con troqueles de acero
Un operario puede inspeccionar las marcas naturales y colocar los troqueles para cumplir con los requisitos de calidad del producto. Una buena colocación implica más que rellenar el contorno visible: la dirección de estiramiento, el tono y la coincidencia de las piezas pueden ser importantes. El espaciado adecuado depende del troquel y del proceso.
Registre los motivos por los que se rechaza o se deja sin usar el material. Ciertos desperdicios aparentes protegen la calidad del producto, mientras que los diseños deficientes o los defectos de corte evitables pueden reducirse. Un porcentaje de pérdida o de brecha universal no permite distinguir estas causas.
Anidamiento digital y mapeo de calidad
El flujo de trabajo de Zünd para el cuero describe la captura de contornos, el registro de zonas de calidad previamente marcadas, el anidamiento, el corte y la selección. También describe configuraciones en las que las piezas se disponen manualmente y el uso de una cámara es una mejora opcional. El corte digital no siempre incluye el reconocimiento automático de defectos.
El software requiere reglas adecuadas para la orientación, las áreas de calidad y el espaciado permitido. Un algoritmo no puede convertir un área inutilizable en apta para una correa premium ni garantizar que cada centímetro cuadrado se convierta en un producto. Valide el diseño teniendo en cuenta las limitaciones reales del material y el diseño.
Comparación del rendimiento de los materiales
Defina el rendimiento antes de realizar una prueba: por ejemplo, el área de las piezas cortadas aceptadas dividida por el área del material de entrada, utilizando un método de medición consistente. Registre por separado las piezas rechazadas y el material reservado para otros productos, de modo que la comparación sea significativa.
Realice pruebas con mezclas representativas de materiales y tamaños, y luego compare la producción, la mano de obra y los defectos posteriores. El anidamiento digital puede mejorar el rendimiento de una operación, pero es necesario medir dicha mejora. No se puede asumir que el porcentaje sea el mismo para todas las fábricas de cintas transportadoras.
| Artículo de comparación | Flujo de trabajo de troquelado | Flujo de trabajo de corte digital |
|---|---|---|
| Colocación provisional | Proceso de colocación del operador o configurado | Anidamiento manual, asistido o automatizado según el sistema. |
| Zonas de calidad | Reconocimiento del operador y normas acordadas | La información mapeada y las reglas de anidamiento deben ser fiables. |
| Espaciado | Validar para troquel, material y superficie de corte. | Validar para la hoja, el material y la sujeción. |
| Producir evidencia | Medir la producción aceptada en material representativo | Utilice el mismo material y base de aceptación. |
¿Qué sistema ofrece una mejor tolerancia dimensional para las correas?
La importancia del ancho de la correa
El ancho y el grosor deben ser adecuados para la hebilla y el borde acabado. Un ancho excesivo puede provocar rozaduras, mientras que un ancho insuficiente puede afectar la apariencia o la sujeción. La medida adecuada depende de la geometría del mecanismo, no de una regla universal de un milímetro.
Primero, defina los requisitos de la pieza terminada y, a continuación, asigne el control al corte y a los procesos subsiguientes. Realice las mediciones en ubicaciones definidas y bajo condiciones acordadas. Una pieza en bruto cortada y una correa ensamblada con los bordes pintados pueden tener dimensiones diferentes.
Tolerancia de la prensa de clic y estado de la herramienta
La geometría de la matriz, su agudeza, el comportamiento del material, el estado de la mesa de corte y la configuración de la máquina afectan las dimensiones y los bordes. Inspeccione la herramienta y la muestra de salida en lugar de asignar la misma tolerancia o deflexión a todas las matrices de corte de acero.
Realice controles de la primera pieza y un muestreo adecuado durante el proceso. Investigue cualquier cambio en la calidad del corte antes de continuar con una producción prolongada. El mantenimiento de la herramienta debe seguir las instrucciones del fabricante del troquel y de la máquina; no todos los troqueles dañados son aptos para reafilarse.
Precisión CNC y resultados de piezas terminadas
La precisión de posicionamiento en las especificaciones de una máquina difiere de la tolerancia alcanzada en el cuero. El desgaste de la cuchilla, la sujeción, el movimiento del material y los ajustes de la trayectoria pueden afectar el corte. Los sistemas digitales no eliminan todas las fuentes de variación física.
Solicite una prueba de corte con el espesor, temple y geometría deseados. Mida las piezas reales después del procesamiento y acabado correspondientes. Confirme el resultado en toda el área de trabajo y repita las pruebas en lugar de afirmar que cada primera y cada milésima correa son automáticamente idénticas.
¿Los costes de mantenimiento y herramientas afectan a sus resultados finales?
Troqueles de acero y almacenamiento físico
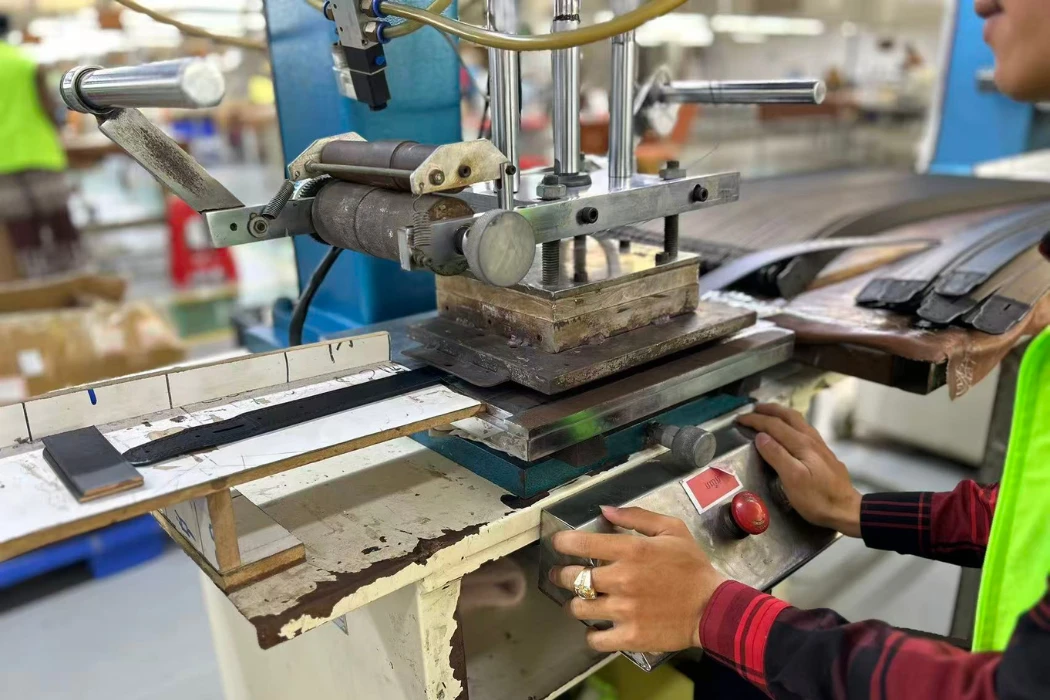
Incluya en el presupuesto el diseño, la fabricación, la identificación, el almacenamiento, la inspección y el reemplazo de los troqueles. La cantidad de troqueles depende de si el flujo de trabajo corta contornos completos o utiliza operaciones de tira y extremo compartidas. No todos los tamaños requieren necesariamente un troquel de banda completa completamente independiente.
Acuerde la propiedad y el acceso a las herramientas para los pedidos repetidos. Registre el estado y la geometría aprobada, y permita revisiones cuando el producto cambie. Las cotizaciones de los proveedores son más útiles que un costo universal por matriz sin respaldo.
Cuchillas CNC, software y soporte
El corte digital permite prescindir de una matriz con forma específica para cada contorno, pero aún requiere cuchillas, superficies de corte, mantenimiento de la herramienta y archivos adecuados. Las licencias de software, las actualizaciones, la gestión de datos, la formación y el servicio técnico también pueden incrementar el coste.
No considere los patrones digitales gratuitos solo porque el almacenamiento de archivos sea económico. Preparar y verificar la geometría requiere trabajo. El tipo de cuchilla, su vida útil y el procedimiento de reemplazo varían según el material y la máquina; no existe un precio ni una cantidad de correas universales por cuchilla.
Comparación de costos a largo plazo
Compare el costo de la máquina instalada, los servicios públicos, las herramientas, el software, la mano de obra, el mantenimiento, el tiempo de inactividad, el consumo de materiales y la producción aceptada en función de la carga de trabajo prevista. Verifique qué incluye el presupuesto, como la capacitación y el soporte local.
Utilice datos de ensayos medidos y un uso realista para evaluar la inversión. Un precio de compra más elevado puede justificarse en una combinación de producción y subutilizarse en otra. Ningún porcentaje genérico de ahorro de materiales garantiza una rápida recuperación de la inversión.
| Categoría de costo | Troquelar | Corte digital |
|---|---|---|
| Equipos instalados | Máquina, superficie de corte, instalación y soporte | Cortadora, herramientas, sistema de sujeción, software e instalación. |
| Preparación del producto | Diseño de troqueles u operaciones de corte compartidas | Preparación de archivos, validación y configuración de anidamiento |
| Consumibles | Troqueles y superficies de corte | Cuchillas, superficies de corte y otros consumibles especificados |
| Almacenamiento y control | Identificación de herramientas y almacenamiento físico | Gestión de archivos/versiones, además de herramientas físicas y repuestos. |
| Resultado económico | Calcular el coste por pieza aceptada | Calcular sobre la misma base de aceptación y carga de trabajo. |
¿Puede el volumen de producción determinar la tecnología de corte adecuada?
Tiradas de bajo volumen y personalizadas
Un taller pequeño puede optar por utilizar equipos de troquelado disponibles para formas repetitivas, mientras que las revisiones frecuentes hacen que el corte digital sea útil incluso con volúmenes modestos. La elección depende del material, la disponibilidad de herramientas y el proceso en general.
Compare la frecuencia de desarrollo y la variedad de piezas, así como la cantidad mensual. La capacitación y la operación segura son importantes para ambos sistemas. Un bajo costo de compra por sí solo no determina el menor costo por producto aceptable.
Adaptación a pedidos minoristas
Los pedidos grandes requieren una producción fiable, soporte técnico y control de procesos. Las formas simples y repetitivas se adaptan bien al troquelado, mientras que la preparación digital puede resultar beneficiosa para patrones y tamaños mixtos. Ninguno de los dos métodos es adecuado para todos los trabajos de gran volumen.
Busque evidencia representativa de la capacidad y un plan para cuellos de botella, averías y controles de calidad. Analice el uso de materiales y la fabricación responsable de correas por separado de las afirmaciones infundadas de que una máquina es automáticamente sostenible.
Plataformas de corte híbridas
Una instalación puede asignar diferentes piezas a diferentes equipos. Las correas largas, las puntas con formas especiales, los sujetadores y las piezas decorativas pueden requerir distintos métodos de corte. Un proceso híbrido es una opción de producción, no una prueba de que todas las fábricas sofisticadas sigan la misma secuencia.
Valide las interfaces entre las operaciones, incluyendo las dimensiones y la identificación de las piezas. Solicite al proveedor que explique el proceso de diseño. Confirme el equipo y el proceso propuestos para el pedido, incluyendo cualquier corte subcontratado.
Preguntas frecuentes sobre el corte de cinturones de cuero
¿Son las máquinas CNC más rápidas que las prensas de clic para fabricar cinturones de cuero?
Depende de la forma, el material, la configuración, la carga y la clasificación. Compare el flujo de trabajo completo con el resultado final. Un troquel puede cortar un contorno de una sola pasada, mientras que un cuchillo sigue una trayectoria, pero ninguna de estas observaciones por sí sola determina la productividad total.
¿Cuál es la vida útil promedio de una matriz de corte de cuero?
Depende de la herramienta, el material, la superficie de corte, la configuración y el mantenimiento. Inspeccione el estado y el rendimiento en lugar de basarse en un número fijo de impactos. Siga las recomendaciones del proveedor para la reparación o el reemplazo.
¿Pueden las máquinas CNC cortar cuero de brida grueso curtido vegetalmente?
Algunas combinaciones de máquinas y herramientas permiten procesar cuero grueso. Confirme la capacidad del fabricante y realice una prueba con el material real. Una especificación genérica sobre el grosor no abarca todos los tipos de cuero, recubrimientos o configuraciones de herramientas.
¿Cuánta piel se desperdicia al usar una prensa de clic?
No existe un porcentaje universal. La calidad, la forma, las dimensiones de las piezas y las reglas de colocación determinan el rendimiento útil. Mida las piezas aceptadas sobre una base de área uniforme y distinga los recortes inevitables de los rechazos evitables.
¿Necesita un operario cualificado para una cortadora de cuero CNC?
Sí. La preparación de archivos, la evaluación de materiales, la configuración, la verificación de herramientas y el funcionamiento seguro siguen requiriendo competencia. La automatización modifica el trabajo, pero no elimina la responsabilidad de verificar el resultado.
¿Qué método de corte produce bordes de correa más limpios?
Ambos métodos permiten obtener bordes adecuados con las herramientas y la configuración correctas. Compare los cortes sobre el cuero real e inspeccione después del proceso de acabado previsto. No dé por sentado que todos los troquelados aplastan el borde ni que todos los cortes digitales están libres de defectos.
Cómo elegir una ruta de corte para tu programa de cinturones
Primero, defina las dimensiones y el aspecto final; luego, compare los resultados de corte medidos, el rendimiento aceptado y el costo total. La mejor opción debe basarse en su diseño y cantidad, en lugar de en una clasificación genérica de equipos.
Para la fabricación de cinturones de cuero personalizados Hoplok , comparta los planos, el material, la hebilla y el volumen para que podamos confirmar el proceso de producción. El pedido mínimo para cinturones de cuero es de 300 unidades y para cinturones de PU es de 1,000 unidades; las muestras tardan de 2 a 3 semanas y la producción en masa de 60 a 90 días, con el cronograma de desarrollo y aprobación acordado y confirmado en el presupuesto.






