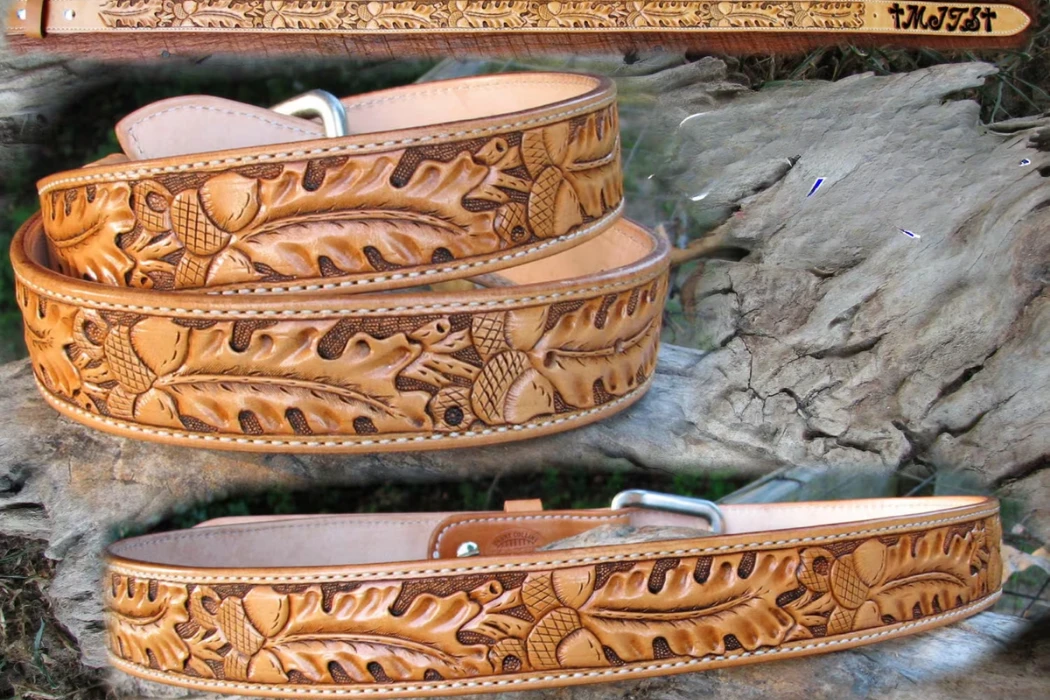
El borde de un cinturón sin pintar requiere un perfil definido, un acabado superficial preciso y un estándar de inspección. En este contexto, «borde en bruto» se refiere al borde cortado y expuesto del cuero curtido, no a una piel cruda sin tratar. El biselado, el plegado y el bruñido son operaciones independientes, y el diseño puede incluir algunas o todas ellas.
El biselado elimina material de una esquina. El hendido crea una línea cerca del borde, con o sin calor, según la herramienta y el material. El bruñido alisa el borde expuesto mediante un proceso adecuado. Un hendido decorativo no es una barrera impermeable, y ninguna de estas operaciones garantiza una vida útil fija del producto.
Para la fabricación de cinturones de cuero a medida , apruebe el diseño del borde en la pieza de cuero antes de establecer los parámetros de producción. El siguiente flujo de trabajo explica cómo seleccionar las herramientas, realizar pruebas y definir un resultado reproducible para cinturones de moda convencionales.
¿Cuáles son las diferencias entre biselado, hendido y bruñido?
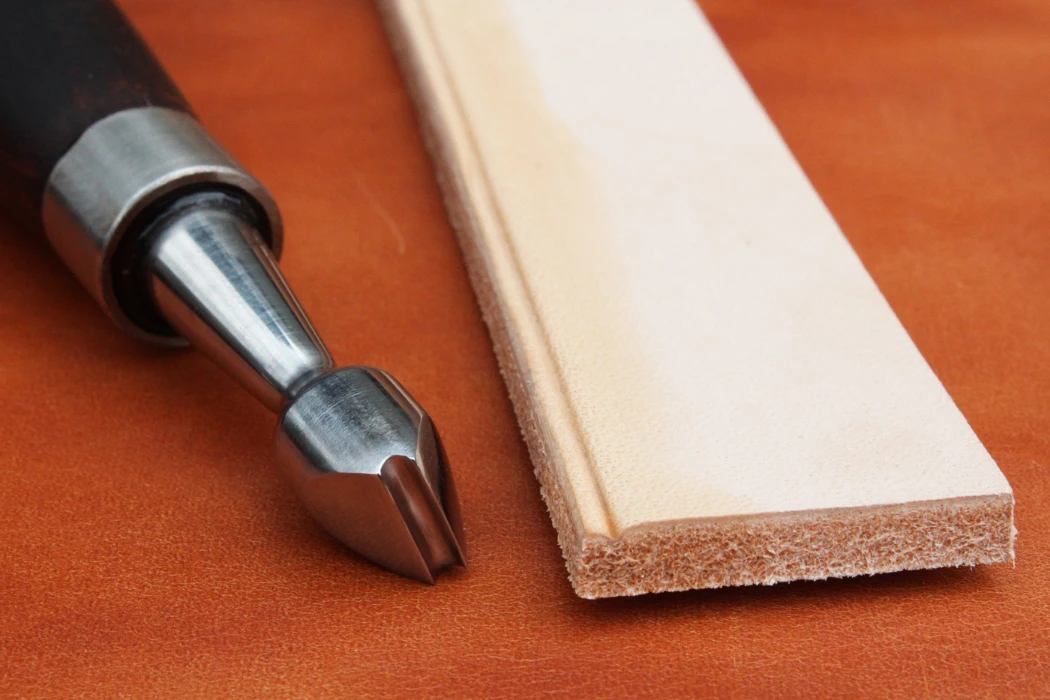
Las tres operaciones actúan sobre distintas partes del canto. El biselado modifica el perfil de la esquina; el hendido añade una línea controlada en la cara cercana al canto; el bruñido trabaja sobre la superficie expuesta del canto. Su secuencia y conveniencia dependen de la construcción y del aspecto deseado.
Biselado: control del perfil de la esquina
Una biseladora corta una tira estrecha de la esquina. El objetivo es lograr la forma y el tacto deseados, manteniendo el ancho y el grosor requeridos. Un recorte excesivo puede dejar el borde demasiado fino o irregular. El biselado no corrige todos los defectos de corte, por lo que primero se deben inspeccionar las dimensiones de la correa y la calidad del corte.
Pliegue: define el detalle del borde
Una herramienta para marcar pliegues traza una línea a la distancia seleccionada del borde. Algunas herramientas incluyen una guía; otras dependen más del control del operario. El calor puede modificar la apariencia de un artículo adecuado, pero un pliegue no necesariamente se oscurece ni es prueba de una resistencia superior. Especifique la posición, el ancho, la continuidad y el contraste aceptable de la línea en la muestra.
El fabricante de herramientas Vergez-Blanchard describe los biseladores como herramientas para dar forma a los bordes y los hendidores como herramientas para marcar los contornos , pudiendo utilizarse en caliente o en frío según la técnica y el tipo de cuero. Estas funciones deben mantenerse claramente diferenciadas en las especificaciones de producción.
Los bordes sin pintar y pintados son opciones de diseño.
Un borde pulido y expuesto puede ser adecuado para un artículo de cuero y una estética específicos. Un borde pintado también puede ser apropiado cuando el sistema se adapta al material y al uso previsto. La pintura no garantiza que el cuero sea de baja calidad, ni un borde sin pintar garantiza la calidad del cuero de plena flor. Inspeccione ambos acabados para comprobar su apariencia y rendimiento.
| Operación | Acción física | Criterios de aprobación |
|---|---|---|
| Biselado | Elimina material en una esquina | Perfil, consistencia y dimensiones conservadas |
| Arrugamiento | Marca una línea cerca del borde | Posición, continuidad, contraste y ausencia de daños |
| Bruñido | Suaviza la superficie del borde expuesto. | Sensación, apariencia y comportamiento de la superficie |
| Pintura de bordes, si se especifica. | Aplica un sistema de recubrimiento de bordes seleccionado. | Cobertura, adherencia, flexibilidad y apariencia |
¿Cómo elegir las herramientas adecuadas para trabajar el cuero?
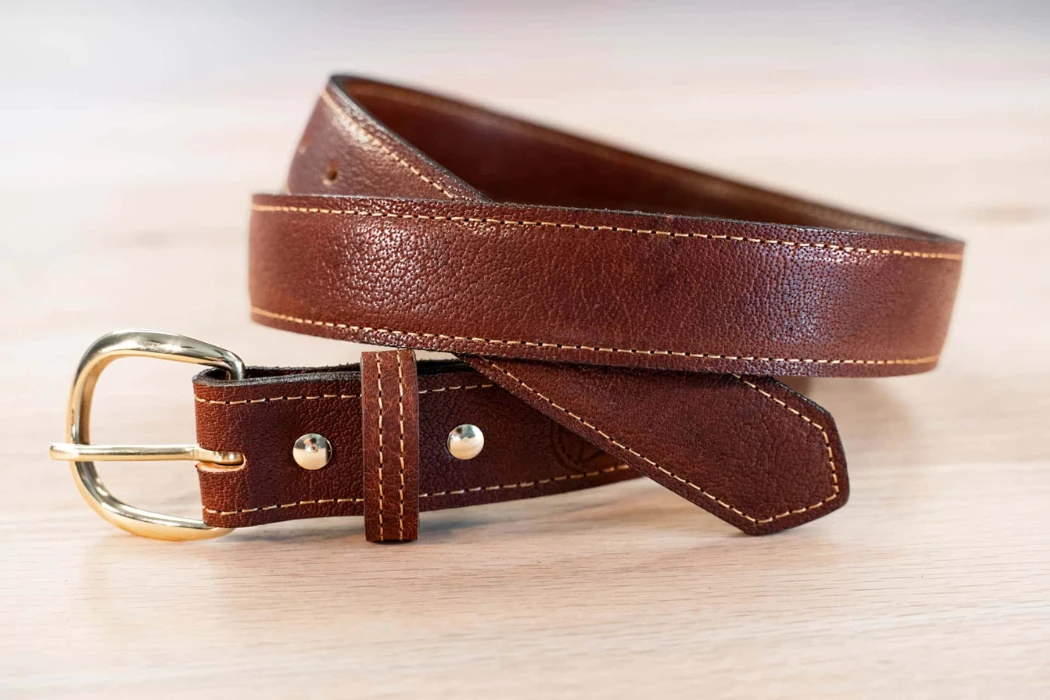
Seleccione la herramienta según su geometría y el resultado de la muestra. Los tamaños de biseladores numerados son específicos del producto; un biselador n.° 3 de una gama no tiene por qué cortar el mismo perfil que un biselador n.° 3 de otra. Anote el fabricante, el modelo y el ancho de corte junto con el grosor de cuero aprobado.
Utilice las tablas de tallas como punto de partida.
Las herramientas Craftool Straight Edge Beveler y TandyPro Rounded Keen Edge Beveler de Tandy utilizan dimensiones y rangos de cuero recomendados diferentes para sus respectivos tamaños. Por ello, la regla universal de que «un cuero de 3.5 mm equivale al tamaño n.º 3» no es fiable. Compare las herramientas disponibles en el mismo trozo de material y elija el perfil que mejor se ajuste al dibujo.
Seleccione una herramienta para marcar pliegues y una guía para el diseño.
Una herramienta de hendido en frío puede ser adecuada para algunas prendas curtidas con vegetales; una herramienta calentada puede ser más apropiada para un acabado o apariencia diferente. Una herramienta de uso manual no requiere necesariamente una llama abierta. Siga las instrucciones de uso del fabricante y verifique la distancia de la guía con el ancho del borde disponible y cualquier costura.
Configuración de registro en los términos de la propia herramienta.
La marca del controlador no indica automáticamente una temperatura en grados Celsius. Por ejemplo, la guía de la plancha de pliegues FC de Regad se refiere a las marcas del controlador para una plancha y fuente de alimentación específicas. No transfiera esas marcas a otro modelo ni las convierta en una regla general de temperatura para el cuero.
Mantener las superficies de corte y contacto.
Inspeccione el filo del biselador y la limpieza del hendidor antes de la producción. Siga el método de mantenimiento del fabricante y conserve la geometría de la herramienta. El grano abrasivo, el compuesto de pulido y la frecuencia de mantenimiento deben ser adecuados para la herramienta; no es obligatorio aplicar pasta de diamante ni realizar lijado a diario. Vuelva a comprobar la muestra después de afilarla o cambiar la punta.
¿Qué flujo de trabajo produce un borde biselado uniforme?
Establezca el proceso en una pieza representativa antes de pasar a las correas terminadas. Utilice el mismo tipo de cuero, grosor, acabado y preparación que en la producción. Mantenga una referencia física aprobada para que los operarios e inspectores evalúen el mismo resultado.
1. Inspeccione y sujete la correa.
Verifique el ancho, el grosor, la precisión del corte y los defectos superficiales. Sujete la pieza de trabajo firmemente y coloque las manos fuera de la trayectoria de corte. Una correa irregular o en movimiento dificulta obtener un borde uniforme incluso con una herramienta afilada. Corrija el problema de corte subyacente antes de intentar disimularlo con un bisel más profundo.
2. Pruebe la geometría de la herramienta.
Siga las instrucciones del fabricante para la orientación y el movimiento. Deje que el canal de corte se acople a la esquina sin forzarlo contra la superficie. Ajuste sobre un trozo de material de desecho hasta que la sección retirada y el borde restante coincidan con el perfil aprobado. No existe un único ángulo de trabajo que funcione para todos los diseños de biseladores ni para todos los artículos de cuero.
3. Siga la secuencia planificada.
Utilice un movimiento controlado e inspeccione el borde a medida que avanza el trabajo. Trate los extremos, las curvas y las zonas de pliegue según el dibujo, en lugar de aplicar el mismo trazo en todas partes. Si la herramienta se desvía, deténgase para comprobar el filo, la geometría, el soporte y la estructura local del cuero antes de continuar.
4. Preparar el acabado
Elimine los residuos sueltos sin dañar la superficie. Si el proceso incluye lijado, humedad, goma, cera u otro producto para pulir, verifique su compatibilidad y el efecto en la apariencia. Siga las instrucciones del material y del equipo. Un grano abrasivo fijo o una velocidad de pulido constante no son adecuados para todos los tipos de cuero, herramientas y acabados.
5. Inspeccione el resultado antes de su publicación.
Inspeccione ambas caras y toda la longitud del borde, incluyendo la punta y el extremo de la hebilla. Busque muescas, zonas delgadas, redondeo irregular, fibras sueltas y cambios en las dimensiones de la correa. Mantenga cualquier retoque permitido dentro de las especificaciones acordadas y confirme el resultado después del mismo.
| Registro del proceso | Ejemplo de qué documentar |
|---|---|
| Material | Referencia del artículo, color, acabado y rango de espesor |
| Fabricante, modelo, tamaño y estado | |
| Perfil de la empresa | Aspecto biselado aprobado y dimensiones conservadas |
| Ruta de llegada | Preparación, auxiliar de acabado compatible y secuencia |
| Aceptación | Referencia visual, defectos críticos y retrabajo permitido |
¿Cuándo es apropiado preparar el terreno para que repose?
Algunos procesos de marroquinería utilizan un humedecimiento controlado, a menudo denominado pretratamiento, pero no es un requisito universal antes del plegado. La preparación adecuada depende del tipo de cuero y su acabado, la herramienta y la marca deseada. El agua puede alterar el color o dejar marcas en algunos artículos, por lo que conviene comprobar su compatibilidad antes de aplicarla a la producción.
Confirme la preparación con la guía de materiales y herramientas.
Utilice una muestra representativa para comparar el proceso en seco o húmedo propuesto. Registre la cantidad y el método de aplicación en términos prácticos de producción. No establezca un tiempo de espera exacto ni un porcentaje de agua de esponja para cada artículo; la absorción y el secado varían según el material y las condiciones.
Compruebe si hay cambios visibles y dimensionales.
Inspeccione si hay marcas de agua, diferencias de color, hinchazón, deformación o daños en el acabado después de que la prueba se haya secado. No intente disimular una marca accidental humedeciendo toda la correa, a menos que este método de reparación esté aprobado para el artículo. Un proceso que parece aceptable mientras está húmedo puede variar después del secado.
Evite hacer suposiciones infundadas sobre el calor y la humedad.
Una superficie mojada no constituye una barrera protectora que garantice la seguridad de ninguna herramienta caliente. Tampoco un periodo de espera determinado asegura que la humedad haya alcanzado un nivel seguro. Siga las instrucciones de la prueba aprobada y del equipo; deténgase si la superficie se ampolla, se quema o cambia inesperadamente.
- Registre si el proceso aprobado utiliza humedad.
- Utilice la misma preparación de materiales durante la prueba y la producción.
- Evalúe el aspecto final después del secado y la manipulación.
- Reevalúe la situación después de que un artículo de cuero cambie de color o acabado.
Es importante distinguir entre la preparación para evitar la humedad y cualquier afirmación sobre la resistencia al agua de la correa final. El plegado y el bruñido no hacen que un borde expuesto sea automáticamente impermeable.
¿Cómo deben controlarse el calor, la presión y el movimiento?
El resultado depende de la herramienta, el material, la presión, el tiempo de contacto y el movimiento en conjunto. Una configuración adecuada para un artículo puede dañar otro. Ni la etiqueta del curtido ni la expresión «plena flor» establecen una temperatura segura ni una fuerza requerida.
Aprobar un período de tiempo para el material representativo
Siga las instrucciones del fabricante de la herramienta y pruebe el material previsto. Modifique un ajuste relevante a la vez y compare el resultado con el aspecto aprobado. Registre la configuración del controlador, la punta, la preparación y el método de operación, incluyendo cualquier paso de calentamiento o verificación requerido por el equipo.
Defina la línea en lugar de una receta universal.
Especifique la posición, la continuidad, el contraste y la profundidad o apariencia aceptables de la línea en el dibujo y la muestra física. Seleccione una guía que funcione con el perfil del borde y la costura. No utilice un desplazamiento fijo de 1.5 a 2.0 mm, una fuerza de 2 kg ni una velocidad de desplazamiento determinada, a menos que se haya aprobado específicamente para ese diseño.
Verificar la coherencia en el manejo
Mantenga un contacto y soporte controlados mientras la herramienta se desplaza por tramos rectos y curvas. Un tiempo de permanencia, presión o calor excesivos pueden dañar el material, pero no existe un umbral de quemadura universal de un segundo. Si el resultado cambia durante la producción, inspeccione la punta, los ajustes, la preparación del material y el método del operario antes de reiniciar.
| Problema observado | Elementos a investigar |
|---|---|
| Línea ondulada o desplazada | Guía de contacto, forma de la correa, soporte y selección de herramientas |
| Contraste variable | Variación del material, preparación, contacto y termofijación. |
| Arrastrar o arañar | Estado de la punta, contaminación, geometría y acabado superficial |
| Quemante o ampollado | Compatibilidad del proceso, calor, tiempo de contacto y preparación |
| Borde demasiado cortado o fino | Geometría del biselador, control de la herramienta y dimensiones iniciales. |
No repita automáticamente un tratamiento térmico ni vuelva a humedecer una zona dañada. Determine si la reparación cumple con las especificaciones aprobadas; rechace o vuelva a cortar un componente si no las cumple. La inspección del borde acabado debe incluir tanto la apariencia como cualquier comprobación relevante del rendimiento del producto.
Preguntas frecuentes
¿Se puede arrugar el cuero sin calor?
Sí, algunas herramientas y artículos de cuero se pueden marcar con pliegues en frío. Confirme el método y el resultado en una muestra. El marcado en frío no es intrínsecamente inferior, y no es necesario marcar una línea oscura con calor para todos los diseños.
¿Qué tamaño de biselador es adecuado para una correa de 3.5 mm?
Verifique las dimensiones y recomendaciones para la gama de herramientas exacta y, a continuación, pruébela en el material. Las medidas no son universales entre fabricantes ni modelos. Apruebe el perfil del borde restante, no solo la medida.
¿Por qué una biseladora se salta o rasga el borde?
Entre las posibles causas se incluyen una herramienta desafilada o inadecuada, un soporte inconsistente, la orientación incorrecta de la herramienta o variaciones locales del material. Inspeccione estos factores antes de cambiar la presión o eliminar más material. Siga las instrucciones de afilado del fabricante cuando sea necesario realizar el mantenimiento.
¿A qué distancia del borde debe estar el pliegue?
Establezca la distancia en el diseño, teniendo en cuenta el bisel, el ancho de la correa, las costuras y el borde deseado. Una herramienta guiada puede ayudarle a repetir la distancia aprobada, pero no es obligatorio un desplazamiento único para todas las correas.
¿Debe realizarse el biselado antes del bruñido?
Cuando se especifican ambas operaciones, el biselado generalmente da forma a la esquina antes de que se establezca la superficie bruñida final. Confirme la secuencia completa con el material y la decoración reales para que las operaciones posteriores no dañen el resultado aprobado.
¿Qué temperatura se debe utilizar para el cuero curtido vegetalmente?
Siga las instrucciones del fabricante del equipo y realice una prueba con el material. Registre la configuración exacta de la herramienta y del controlador; no asuma que el número del controlador corresponde a la temperatura medida de la punta ni que un mismo rango se aplica a todos los cueros curtidos con vegetales.
Aprobar una especificación de borde para producción
Un borde sin pintar reproducible comienza con un perfil definido y una prueba en el cuero deseado. Registre la herramienta, la preparación, la secuencia y los criterios de aceptación, y luego inspeccione la producción comparándola con la referencia física. Ni un pliegue decorativo ni un borde pulido reemplazan la prueba del cinturón completo.
Para un proyecto de cinturón Hoplok , envíe la preferencia de material, las dimensiones de la correa, la referencia del borde, el dibujo de la costura y la línea de pliegue. Confirme el proceso de acabado propuesto y apruébelo mediante muestreo. Los pedidos mínimos son de 300 cinturones de cuero genuino o 1,000 cinturones de PU; el muestreo de cinturones generalmente tarda de 2 a 3 semanas y la producción en masa de 60 a 90 días, con el envío planificado por separado.