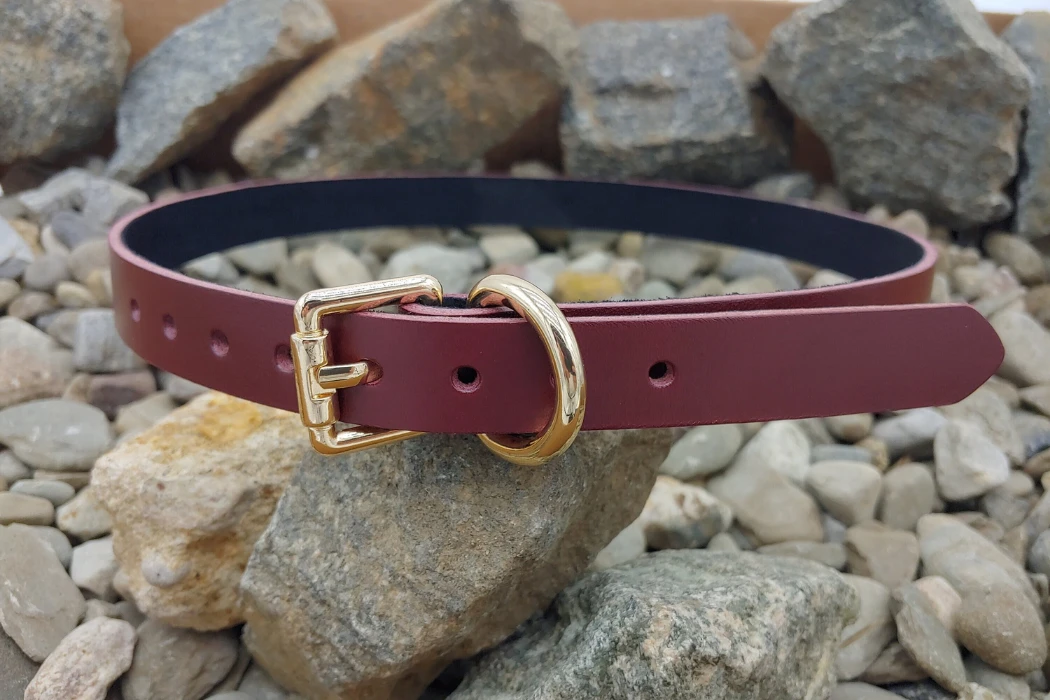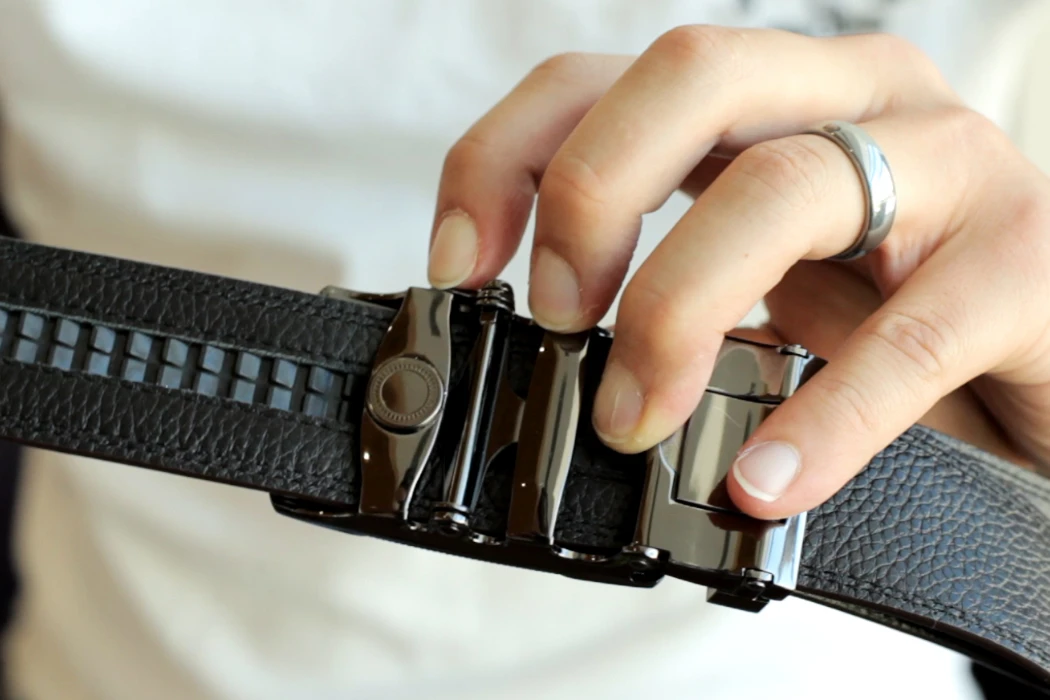
La confección de un cinturón de cuero implica especificar la construcción, seleccionar y cortar el cuero, controlar el grosor, dar forma a la correa y al extremo de la hebilla, rematar los bordes, ensamblar los herrajes y verificar el producto terminado. La secuencia varía según se trate de cinturones de una sola capa, forrados, acolchados o reversibles.
Para una marca, comprender estas etapas es útil al revisar una muestra o comparar presupuestos de fábrica. Un buen informe de producción explica cómo debe ser el cinturón y cómo debe funcionar. También identifica las medidas y los controles necesarios para reproducir la muestra aprobada en diferentes tallas y pedidos posteriores.
1. Elija una confección antes de pedir el cuero.
Un cinturón de una sola capa utiliza una sola correa de cuero para la estructura principal. Un cinturón forrado combina una cara y un reverso; un cinturón multicapa puede añadir un relleno o refuerzo entre ellos. Un diseño reversible requiere dos superficies exteriores adecuadas y herrajes que permitan la rotación prevista. Estas decisiones influyen en el grosor, el acabado de los bordes, la rigidez, el consumo de material y el montaje.
Especifique la especie de cuero, el curtido (cuando corresponda), el acabado superficial y el rango de grosor. El término "plena flor" describe una superficie con grano conservado, no una vida útil garantizada. "Cuero genuino" no identifica una calidad fija ni prueba que el material sea de piel dividida. El cuero de grano, la piel dividida y los compuestos de cuero y fibra requieren descripciones claras en lugar de una simple clasificación de precio.
El cuero curtido vegetalmente se suele elegir por su firmeza y su estilo tradicional. Otros tipos de curtido y acabados pueden ser más adecuados para cinturones de vestir o de moda más suaves. Evalúe el cuero en cuanto a elasticidad, flexibilidad, transferencia de color, adherencia del acabado y el tratamiento de los bordes deseado. El tipo de curtido por sí solo no determina la resistencia ni la idoneidad para cualquier logotipo.
2. Convierta la tabla de tallas en una especificación de corte.
Defina la medida final con un dibujo. Las marcas pueden usar un punto de contacto de la hebilla u otra referencia acordada para un orificio de ajuste específico. El margen de pliegue, la longitud de la hebilla, la posición de los orificios y el extremo que sobresale del último orificio influyen en el patrón. Añadir cinco centímetros a la etiqueta de un pantalón puede ser una aproximación para la compra, pero no es un sistema de medición para la producción.
Por ejemplo, si un diseño utiliza cinco orificios a intervalos de 25 mm y se dimensiona hasta el orificio central, los dos orificios exteriores se ubicarán a 50 mm a cada lado de esa referencia. Esta es una especificación ilustrativa, no una norma industrial obligatoria. Registre el espaciado real de los orificios, el diámetro o la forma de la ranura y la tolerancia de posición aceptable para su producto.
Los cortadores inspeccionan las pieles en busca de defectos, zonas sueltas, elasticidad y longitud útil. Las tiras largas para cinturones limitan el rendimiento de forma diferente a las piezas pequeñas de cuero. Marque las variaciones naturales aceptables y los defectos excluidos antes de estimar el consumo. Un alto rendimiento solo es útil si las correas resultantes cumplen con la calidad acordada; no existe un porcentaje de anidamiento universal que se ajuste a todas las pieles y diseños.
3. Controlar el grosor del cuerpo y el pliegue de la hebilla por separado.
El cuero se puede dividir para ajustar el grosor general y rebajar localmente para reducir el volumen en los pliegues o bordes. Especifique el grosor final del cuerpo y el grosor restante en las uniones críticas. Eliminar un porcentaje fijo de cada pliegue de la hebilla puede debilitar algunas estructuras o hacer que otras resulten demasiado voluminosas.
Para cinturones multicapa, revise la superficie, el forro y cualquier refuerzo como un conjunto completo. Verifique el resultado después del pegado, la costura y el acabado. Los espesores nominales de los componentes no describen completamente el conjunto comprimido final. La barra o abrazadera de la hebilla debe alojar dicho conjunto sin cortarlo ni permitir un movimiento excesivo.
Las descripciones tradicionales del cuero en onzas indican un grosor aproximado; los planos de producción son más claros cuando incluyen milímetros y tolerancias. A modo de ejemplo, Tandy indica que una pieza en bruto para cinturón de 9 a 10 onzas tiene un grosor de 3.6 a 4.0 mm . Este ejemplo de producto no establece el grosor correcto para todos los cinturones.
4. Recorta la punta, los agujeros y cualquier elemento de marca.
La punta debe ser compatible con el armazón, la presilla y las trabillas del pantalón, así como con el diseño visual. Se aceptan extremos redondeados, puntiagudos, cónicos y cuadrados. Se recomienda aprobar un patrón a tamaño real en lugar de basarse en el nombre del estilo, ya que diferentes proveedores pueden interpretarlo de forma distinta.
La forma y la ubicación del orificio deben permitir que la lengüeta elegida entre y se asiente sin forzarla. Incluya la ranura para la lengüeta de la hebilla donde sea necesario. En el caso de un cinturón de trinquete, la ubicación y el perfil de la guía reemplazan la ubicación convencional de los orificios como dimensiones críticas de la interfaz.
El trabajo de estampación del logotipo puede realizarse antes o después del ensamblaje, según el acceso y el proceso. Especifique el tamaño, la posición, la orientación y el aspecto del diseño. Apruebe una prueba de impresión sobre el acabado del cuero, seguida de una muestra completa del cinturón. Una impresión atractiva en una muestra suelta no revela si quedará debajo de una presilla o si se doblará sobre un pliegue.
5. Seleccione un proceso de borde que la construcción pueda soportar.
| Enfoque de borde | Qué aprobar | Qué comprobar después de usar la simulación |
|---|---|---|
| Borde bruñido | Suavidad de la superficie, forma, color y respuesta adecuada del cuero. | Rugosidad, transferencia de color y cambios tras la flexión. |
| borde pintado | Preparación, sistema de recubrimiento compatible, cobertura y secado o curado. | Grietas, descamación, pegajosidad y adherencia alrededor de agujeros o pliegues. |
| borde doblado o plegado | Margen de pliegue, volumen, forma de la esquina y posición de costura | Aberturas, irregularidades y daños en las costuras |
| borde expuesto deliberadamente | Corte limpio y el carácter visual acordado | Fibras sueltas y abrasión inaceptable |
El bruñido se asocia especialmente con el cuero curtido vegetalmente, mientras que los bordes pintados o torneados ofrecen otras opciones visuales y de confección. Evite imponer un único método de acabado a todo el cuero curtido al cromo. El acabado, la estructura de la fibra y el diseño del producto determinan qué método es el más adecuado.
El proceso de pintura de cantos consta de preparación, aplicación y secado o curado. Las instrucciones del proveedor y la muestra terminada deben guiar la secuencia. Aplicar más capas no garantiza automáticamente un mejor acabado, y el uso de una máquina no elimina la necesidad de inspeccionar el canto.
6. Ensamble e inspeccione la conexión de la hebilla.
Los tornillos y broches permiten desmontar una hebilla; las costuras y los remaches, en general, crean una sujeción diseñada para permanecer cerrada durante el uso diario. Elija el método que mejor se adapte a su apariencia, mantenimiento y rendimiento. Ni un pliegue cosido ni un cierre metálico son automáticamente la opción más resistente.
Verifique la holgura del pasador, la longitud del tornillo, la posición del remache, la ubicación de la costura y el movimiento de las puntas. Una correa cosida también requiere una construcción de hilo y puntada definida. La costura a mano y la costura de cadeneta a máquina son procesos diferentes; la costura, el hilo, la tensión y la construcción en sí importan más que la afirmación general de que "lo hecho a mano es más resistente".
La aprobación del hardware debe abarcar la declaración del material, la geometría, el acabado superficial y el funcionamiento con la correa. El latón, el acero y la aleación de zinc requieren un diseño y acabado adecuados. El peso por sí solo no permite identificar el metal ni predecir su durabilidad.
7. Verifique la correa terminada y conserve la referencia.
Verifique las dimensiones, los defectos visuales, el tono, el estado de los bordes, la posición del logotipo, el ajuste y el desmoldeo. Cuando corresponda, acuerde las pruebas de flexión, adhesión de capas, solidez del color, acabado de los herrajes y retención de componentes. Defina el método y los criterios de aceptación para el mercado y uso previstos. Una auditoría de las instalaciones o una clasificación ambiental del cuero no reemplaza las pruebas del producto terminado.
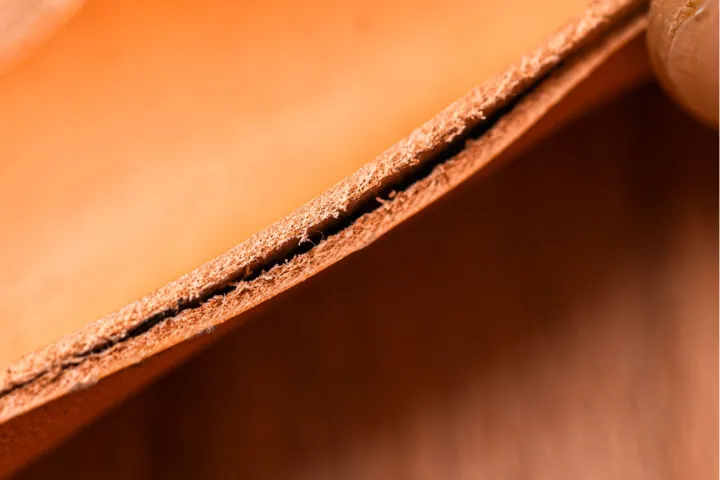
Un corte transversal puede revelar la separación entre las capas. Compare la construcción final con la muestra aprobada e investigue la adherencia cuando corresponda; una fotografía por sí sola no permite determinar la calidad del cuero.
Conserve las muestras firmadas, los planos fechados, las referencias de los materiales y un registro de los cambios aprobados. Compare las etiquetas de embalaje con la tabla de tallas. Si una materia prima cambia entre la muestra y el producto a granel, evalúe si el cambio afecta el ajuste, el acabado o el rendimiento antes de aceptarla.
Qué debe incluir un presupuesto de fábrica
Solicita información sobre el precio base del cuero y el forro, los herrajes, el acabado, el ensamblaje, el embalaje, las herramientas y el alcance de las pruebas. Las estimaciones de rendimiento deben reflejar tus medidas y límites de defectos. Separa el precio de fábrica del flete, los aranceles y otros costos de importación. Los precios minoristas de los materiales para bricolaje y las estimaciones de mano de obra de fábrica no constituyen un modelo de costos fiable.
Hoplok opera cuatro instalaciones que suman 19 000 m²: HongDing (cinturones) en Dongguan, Hoplok (bolsos) en Camboya, Hongcen Max (cinturones) en Camboya y ProPelli (acabado de cuero) en Camboya. ProPelli recibe cuero crudo de curtidurías asociadas, se especializa en cuero para cinturones y otros acabados, y cuenta con la certificación LWG Gold. Se trata de una planta de acabado, no de una curtiduría.
Para la fabricación de cinturones a medida , el pedido mínimo confirmado es de 300 cinturones de cuero o 1,000 cinturones de poliuretano. El muestreo de cinturones tarda de 2 a 3 semanas y la producción en masa de 60 a 90 días. Proporcione el dibujo, la descripción del material, las cantidades de cada talla y la fecha de lanzamiento prevista para que podamos evaluar la ruta y el cronograma de producción.
Para comparar presupuestos, utilice la guía de costes y rendimiento de fabricación de correas.