
El desbaste y el recorte del cuero controlan el grosor de diferentes maneras. El desbaste reduce el grosor en toda la pieza, panel o correa; el recorte elimina material localmente, por ejemplo, en el pliegue de la hebilla o en el borde doblado. Si se utilizan correctamente, ayudan a que el cinturón se ensamble de forma limpia y sin volumen innecesario.
Un cinturón cónico se estrecha a lo largo de parte de su longitud. También puede variar de grosor, pero estas son decisiones de diseño independientes. Un cinturón plano de una sola pieza puede ser cónico, al igual que un cinturón con relieve o forrado puede tener un ancho constante.
Para los compradores, la especificación útil es un dibujo que muestre los anchos finales, las zonas de espesor, los pliegues y la construcción de las capas. La siguiente guía explica cómo discutir estos detalles con un fabricante y qué verificar en la muestra.
¿Qué es la división del cuero en? Fabricación de correas?
El proceso de división o reducción de un material a través de su grosor es similar. La división en curtiduría y el posterior ajuste de los componentes de los artículos de cuero son procesos relacionados, pero no necesariamente utilizan el mismo equipo ni la misma etapa de procesamiento del material. Una fábrica de cinturones puede trabajar con cuero ya curtido en lugar de pieles crudas.
El propósito fundamental del corte del cuero
Una máquina de corte con cuchilla de cinta puede aproximar el grosor de una pieza irregular a un valor específico o reducirlo para una construcción particular. La descripción de la máquina de corte de Fortuna distingue entre la reducción del grosor de la pieza completa y el desbaste de bordes localizados, e indica que también existen opciones de perfilado.
Establezca el objetivo a partir del diseño del cinturón, no de un grosor estándar para uso diario. El espacio libre de la hebilla, el temple, las capas y la apariencia deseada son factores importantes. El corte no garantiza una uniformidad perfecta ni evita el estiramiento desigual; el material seleccionado y las comprobaciones posteriores siguen siendo cruciales.
Cuando una piel se separa en capas de grano y de grano, su uso posterior depende del procesamiento y la calidad. La separación por sí sola no convierte la capa superior en piel de grano completo si posteriormente se corrige su superficie, ni transforma automáticamente todas las capas inferiores en gamuza acabada.
Comprender la dirección de la fibra y el corte
El cuero presenta variaciones a lo largo de la piel. Planifique la colocación y orientación de las correas teniendo en cuenta la estructura del material, sus variaciones visibles y el rendimiento previsto. Esta decisión sobre el diseño del corte no debe confundirse con una regla universal para alimentar todas las máquinas de corte a lo largo del lomo.
La configuración de la máquina debe ajustarse a los requisitos del equipo y del material. Una cuchilla de banda sin fin no se especifica de forma útil con una indicación genérica de velocidad de rotación. El estado de la cuchilla, el avance, la presión y el soporte deben determinarse mediante las instrucciones de la máquina y pruebas con el material real.
No dé por sentado que todas las máquinas rocían agua o aceite sobre el cuero, ni que añaden lubricante sin la aprobación del proceso. Los residuos no controlados podrían afectar al acabado o la unión posteriores. El resultado que se debe verificar es una pieza limpia y uniforme, apta para la siguiente operación.
Inspección del cuero para comprobar la uniformidad del grosor.
Mida las ubicaciones definidas utilizando un medidor de espesor de cuero adecuado y un método consistente. Los materiales blandos pueden comprimirse bajo la presión de medición, por lo que el instrumento y el procedimiento deben incluirse en la especificación. Registre la tolerancia acordada en lugar de adoptar un valor arbitrario.
Inspeccione si hay surcos, reducciones irregulares, zonas de corte y deformaciones. El proceso de división normalmente actúa a través del espesor; no expone una nueva superficie de grano natural debajo de la original. Investigue los defectos sin asumir que cada marca es una cicatriz oculta descubierta por la cuchilla.
Verifique las primeras piezas después de la configuración o un cambio de material y defina controles periódicos adecuados para la producción. Si los resultados se desvían del rango acordado, detenga el trabajo afectado y corrija la causa antes de continuar.
¿Cómo funciona el desbaste de precisión para cinturones de cuero?
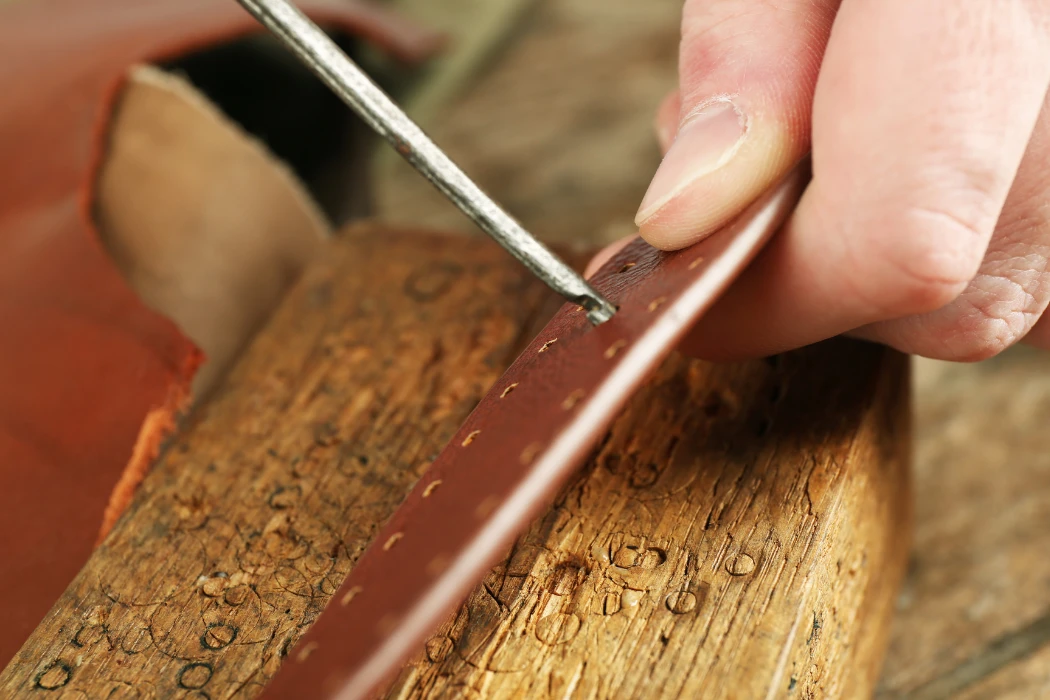
El desbaste reduce el adelgazamiento de áreas específicas en lugar de la pieza completa. Las máquinas de cuchilla acampanada se utilizan habitualmente para la preparación de bordes y pliegues localizados, si bien otras herramientas y equipos pueden ser más adecuados para operaciones particulares. El perfil de desbaste debe especificarse para la junta en cuestión.
Mecánica de la máquina de esquilado
Una cuchilla de campana, junto con el sistema de alimentación y soporte, permite eliminar una cantidad controlada de material. La elección del prensatelas y las guías ayuda a definir la forma del desbaste. El folleto de la máquina Fortuna describe diferentes formas de desbaste localizadas y aplicaciones de materiales.
El ajuste de la cuchilla, la velocidad de avance, la presión y el afilado dependen de la máquina y del material. No existe un ángulo, una velocidad de cuchilla ni un grosor residual universales para todas las bandas. Registre una configuración adecuada tras realizar pruebas y, a continuación, verifique el corte, en lugar de considerar la configuración de la máquina como prueba de la calidad final.
Adelgazamiento de los bordes para un ensamblaje limpio
Un pliegue en la hebilla une las capas y aumenta el volumen local. El desbaste puede reducir ese volumen conservando suficiente material para el cierre elegido. Compruebe el pliegue alrededor de la barra de la hebilla y con las costuras, tornillos, broches o remaches previstos.
El tamaño y la profundidad de la eliminación de material dependen de la construcción. No elimine sistemáticamente la veta visible en una junta encolada ni asuma que el desbaste mejora la adherencia en un porcentaje fijo. La preparación de la unión y la selección del adhesivo deben ser adecuadas para las superficies específicas.
Un borde doblado, una superposición y la punta de una correa pueden requerir preparaciones diferentes. Apruebe un detalle de sección transversal o de muestra para que la fábrica sepa dónde debe comenzar, terminar y dónde debe comenzar el adelgazamiento.
Por qué los extremos cónicos de las correas pueden necesitar un desbaste
Reducir el ancho no implica necesariamente adelgazar la punta. La decisión depende de la hebilla, la presilla, la dureza del cuero y las proporciones visuales. Una correa de una sola pieza suficientemente flexible puede funcionar sin un degradado de grosor complejo.
Si se requiere adelgazamiento, defina su ubicación y el espesor restante en el dibujo. Verifique que la transición sea suave y que los orificios y las fijaciones aún tengan suficiente material. No existe una longitud de conicidad ni un porcentaje de remoción de material fijo que se aplique a todos los diseños.
| Elemento | División del cuero | Desbaste de precisión |
|---|---|---|
| Propósito típico | Reducir el grosor a lo largo de una pieza | Reducir el espesor localmente |
| Equipo común | Máquina para cortar cuchillas de cinta | Máquina de desbaste con cuchilla acampanada o herramienta local adecuada. |
| Área controlada | El componente, panel o ocultación seleccionado | Pliegues, bordes o zonas de superposición especificadas |
| Especificación | Espesor objetivo y método de medición | Perfil, posición, transición y espesor restante |
¿Cuándo utilizan las correas cónicas perfiles en relieve o tridimensionales?
Un centro elevado es una opción de construcción. Puede crear una apariencia redondeada, mientras que una correa plana ofrece un diseño diferente. Ninguna de las dos formas es automáticamente más lujosa, resistente o duradera.
Creación de estructuras abovedadas y elevadas en forma de cinturón.
Algunos cinturones con relieve utilizan un núcleo o relleno debajo de la piel exterior. Es posible que sea necesario un adelgazamiento localizado de la piel exterior y el forro para que se unan correctamente alrededor del núcleo. El material, la forma y el grosor del núcleo deben especificarse claramente, en lugar de ocultarse tras una descripción genérica como «piel de primera calidad».
Revise la sección transversal ensamblada y flexione la muestra como se utilizará. Compruebe si hay crestas, zonas sin soporte y cambios bruscos cerca de la punta o deformación. Un centro elevado no garantiza resistencia al pliegue ni un aumento fijo de la vida útil.
Gestión de capas de forros y soportes
Un cinturón multicapa puede combinar cuero exterior, forro, adhesivo y refuerzo, pero no todos los cinturones de alta gama utilizan la misma composición. Es importante especificar cada capa y su función. Un diseño de una sola pieza también puede ser una opción adecuada.
Controle el volumen en las uniones de las capas, especialmente en los pliegues y las puntas. La presión de unión, la temperatura y las condiciones de curado dependen del sistema elegido; los rodillos calefactados no son un requisito universal. Apruebe la construcción completa y verifique que no haya separación tras las pruebas pertinentes.
Cómo garantizar una costura uniforme en perfiles cónicos
Una transición de grosor controlada ayuda a que la operación de costura sea uniforme. Adapte el hilo, la aguja y la configuración de la máquina al conjunto de materiales. Un desbaste demasiado profundo cerca de la línea de costura puede dejar material insuficiente alrededor de los agujeros.
Inspeccione la formación de puntadas, la distancia entre bordes y el recorrido de la costura alrededor del estrechamiento. No imponga una única velocidad de costura ni tolerancia de grosor para todos los diseños. Establezca una muestra de costura aprobada y un plan de medición que la fábrica y el inspector puedan replicar.
¿Cómo controla el control de calidad los bordes de las correas que están desbastados?
El control de calidad debe vincular las verificaciones dimensionales con la funcionalidad de la unión final. Un borde delgado puede parecer prolijo, pero aun así no ser adecuado para su fijación. Revise el material, el perfil de corte y el resultado del ensamblaje en conjunto.
Control de la precisión del corte y del desperdicio
Mida el espesor restante en los puntos especificados y compare el perfil con el dibujo. Preste atención a los puntos de corte, los cambios bruscos y las variaciones entre las piezas. Investigue si el problema se debe a variaciones en el material, la configuración, el estado de la cuchilla o la manipulación.
Realice un seguimiento de los rechazos y la producción útil mediante un método de conteo definido. La eliminación planificada de material es diferente de un componente rechazado. Un porcentaje de desperdicio universal no aporta mucha información sin conocer el diseño, el material de entrada y la base de cálculo.
Comprobación del acabado y la textura de los bordes.
Inspeccione visualmente la superficie preparada y manipule la muestra de forma segura. Las asperezas o las marcas de la cuchilla pueden afectar la siguiente operación, pero no todas las superficies fibrosas rechazan automáticamente el adhesivo o la pintura de bordes. Evalúe la idoneidad en función del proceso de acabado real.
Mantenga la inspección alejada del contacto con maquinaria en movimiento o cuchillas. Verifique el acabado del borde después del tratamiento elegido para comprobar la continuidad, la adherencia y la flexibilidad. Una apariencia lisa por sí sola no garantiza la durabilidad.
Pruebas de durabilidad de la correa y rendimiento de la fijación
El desbaste altera la cantidad y distribución del material, por lo que es fundamental validar los pliegues y las fijaciones críticas en muestras representativas. Una prueba en una punta suelta no implica necesariamente una prueba de la unión de hebilla. Defina la muestra, la dirección, el acondicionamiento y los criterios de aceptación antes de realizar la prueba.
Utilice pruebas de flexión o sujeción adecuadas para investigar el modo de fallo previsto. Una carga fija expresada en kilogramos, o un día bajo una prensa de pliegues, no constituye un estándar universal para cinturones de ropa. Informe con precisión la fuerza y las condiciones de la prueba, sin convertir los resultados a años prometidos.
La guía de pruebas para cinturones de cuero explica cómo organizar las comprobaciones del material y del producto terminado.
| Inspección | Método o referencia | Base de aceptación |
|---|---|---|
| Espesor y perfil | Calibre adecuado y puntos de medición especificados | Plano aprobado y tolerancia específica del material |
| Superficie preparada | Comparación visual y manipulación segura de muestras | Idoneidad para la siguiente operación de acabado o unión. |
| Rendimiento de la fijación | Prueba acordada sobre la asamblea representativa | Criterios definidos de fuerza, configuración y fallo |
| Comportamiento flexible | Método pertinente en la construcción seleccionada | Condiciones acordadas y cambios visibles aceptables |
¿Qué materiales responden mejor al desbaste y al corte?
La respuesta depende del grosor, la dureza, la estructura, el acabado y el soporte. El cuero y algunos materiales sintéticos pueden procesarse con el equipo adecuado, pero es necesario ajustar la configuración para cada material. Ningún nombre genérico garantiza un corte perfecto.
Desbaste de cuero de vaca de grano completo y de grano superior
El cuero de plena flor conserva la superficie de la flor, mientras que las descripciones más generales de cuero de grano superior requieren aclaraciones sobre la corrección y el acabado. Estas etiquetas no especifican la densidad, la velocidad de alimentación ni el porcentaje de resistencia que se conserva después del desbaste.
Pruebe el cuero seleccionado e inspeccione tanto el corte como la unión final. Los cueros más firmes y los más blandos pueden requerir un soporte y una preparación diferentes. Evite quitar demasiado material solo para lograr un borde de apariencia delgada.
Manejo de las variaciones de gamuza y nobuk
La gamuza y el nobuk no son estructuras intercambiables: el nobuk tiene una superficie de grano pulido, mientras que la gamuza tiene una superficie afelpada, comúnmente asociada con el procesamiento por el lado de la carne o de la parte dividida. La suavidad y el comportamiento al corte varían dentro de ambas categorías.
Proteja la superficie de trabajo y compruebe que no haya marcas, estiramientos ni desgarros durante las pruebas. La presión de alimentación, el soporte y el mantenimiento de la cuchilla deben ajustarse al material y al equipo, no a un intervalo de tiempo fijo ni a una reducción porcentual generalizada.
Procesamiento de cuero serraje y alternativas de poliuretano.
El cuero serraje revestido, los textiles revestidos de poliuretano y el cuero regenerado tienen estructuras diferentes. Antes de elegir un proceso de adelgazamiento, revise la capa superficial, el sustrato y cualquier refuerzo. La eliminación localizada puede dejar al descubierto el soporte o reducir la integridad del sistema de revestimiento.
No existe una temperatura de fusión del poliuretano ni una velocidad de corte universales para todos los materiales recubiertos. Utilice la información del proveedor y realice ensayos controlados. Gestione los residuos y el polvo según los requisitos del equipo y del material, sin afirmar una eficiencia de extracción no verificada.
¿Qué grosor debe tener un cinturón de cuero?
El grosor debe ser adecuado al ancho, la hebilla, las capas, el temple y el aspecto deseado. Especifique la confección final y las tolerancias acordadas. Un cinturón de vestir y un cinturón informal rígido pueden requerir soluciones diferentes; ninguno tiene un grosor obligatorio.
¿Por qué se agrietan los bordes de los cinturones de cuero?
Entre las posibles causas se incluyen un acabado inadecuado, un adelgazamiento excesivo, pliegues pronunciados, una mala adherencia o un desgaste repetido. La falta de desbaste no es la única causa. Investigue el material y la construcción antes de modificar el proceso.
¿Cuál es la diferencia exacta entre un corte partido y un corte de chaflán?
El corte longitudinal generalmente reduce el espesor de la pieza seleccionada. El desbaste lo reduce localmente en los bordes, pliegues o superposiciones. El plano del componente debe indicar qué áreas requieren cada operación.
¿Se puede rebajar el cuero de plena flor?
Sí, siempre que el tipo de cuero y la confección lo permitan. Utilice una configuración adecuada y conserve suficiente material para la unión. El hecho de que sea cuero de plena flor no garantiza que todos los bordes biselados conserven su resistencia.
¿Cómo se remata un borde de cuero biselado?
El borde se puede tornear, pegar, coser, pintar o pulir según el diseño. No todos los bordes requieren todas las operaciones. Apruebe el proceso en el material real e inspeccione el resultado final.
¿El desbaste debilita el cinturón de cuero?
La eliminación de material altera la resistencia y la flexibilidad locales. Un adelgazamiento adecuado puede mejorar el ensamblaje, mientras que un adelgazamiento excesivo puede provocar fallos. Valide la unión completa en lugar de basarse en una longitud de desbaste universal o en un porcentaje de resistencia retenida.
Desarrollo de una correa cónica con especificaciones claras.
Defina por separado el perfil de anchura y espesor, declare la estructura de capas y acuerde los controles de inspección y fijación. Esto permite que el diseño previsto sea reproducible sin necesidad de que cada correa tenga una forma compleja.
Para un proyecto de cinturón Hoplok personalizado , envíenos el dibujo, la preferencia de cuero y la referencia de la hebilla. El pedido mínimo es de 300 piezas de cuero o 1,000 piezas de poliuretano; las muestras suelen tardar de 2 a 3 semanas y la producción en masa de 60 a 90 días. Confirme la disponibilidad y las aprobaciones para el pedido propuesto.






